
تصميم تخطيط مصنع البلوك: كيفية تخطيط تخطيط ورشة العمل مع مصنع صيني لتحقيق أقصى إنتاج وعائد استثمار
المصنع الأكبر لا يضمن إنتاجًا أكبر — في الواقع، يمكن لمصنع مساحته 10,000 متر مربع ضعيف التخطيط أن ينتج عددًا أقل من الكتل في كل وردية مقارنةً بورشة عمل مساحتها 2,000 متر مربع ذات تصميم محكم. العائق الحقيقي ليس أبدًا سرعة الماكينة؛ بل هو المسافة التي تقطعها المواد بين المناطق، وعدد العمال المطلوبين لسد هذه الفجوة. بعد مراجعة أكثر من 400 مخطط أرضية مصنع لعملاء في أفريقيا وجنوب شرق آسيا والشرق الأوسط، رأيت نفس الخطأ يتكرر: المستثمرون ينفقون 80% من ميزانيتهم على آلة البلوك و0% على هندسة التخطيط، ليكتشفوا لاحقاً أن الرافعات الشوكية تسير 220 متراً لكل دورة منصة نقالة بدلاً من 40 متراً مسافة نقل المواد تشكل ما يصل إلى 35% من إجمالي ساعات العمل في مصانع البلوك شبه الآلية[^1]. والنتيجة هي فترة استرداد أطول بنسبة 60% من المتوقع. دعوني أشرح لكم منهجية التقسيم المناطقي، ومنطق مطابقة المعدات، وإطار العائد على الاستثمار الذي يلغي هذا الهدر. إليك بالضبط كيفية تخصيص منطقة ورشة العمل الخاصة بك، واختيار المستوى المناسب من المعدات، وحساب فترة استرداد رأس المال — قبل أن تصب أساسًا خرسانيًا واحدًا.
لماذا يهم تصميم تخطيط المصنع أكثر من اختيار الآلات؟
آلة تصنيع البلوك الفاخرة المثبتة في تخطيط سيء ستكون أداؤها أقل من آلة متوسطة المدى في مخطط أرضي محسّن — كفاءة سير العمل تحدد الإنتاج الفعلي، وليس السعة الاسمية. تقوم الآلة فقط بتشكيل البلوك؛ التخطيط هو الذي يحدد مدى سرعة وصول المواد الخام إلى القادوس، ومدى سرعة دوران البالتات، وما إذا كانت المنتجات المعالجة تخرج دون اختناقات.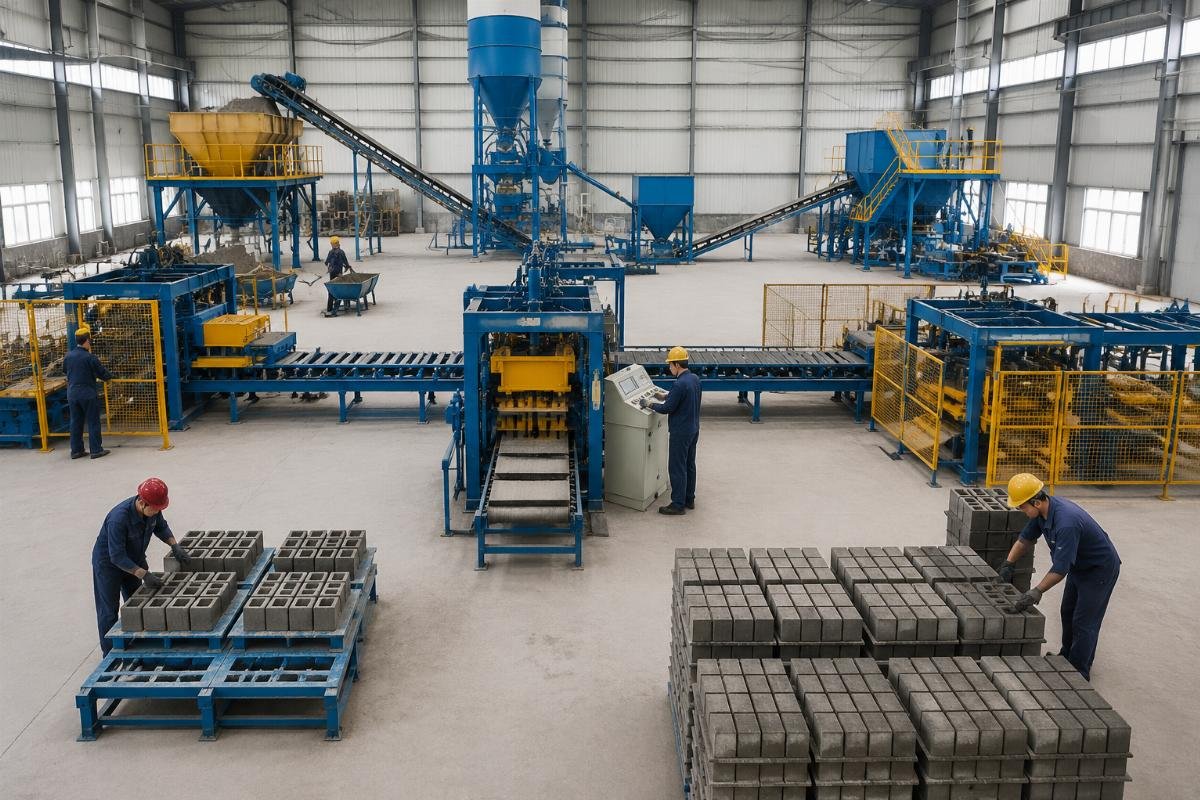
جاء إلينا مستثمر صغير في شرق إفريقيا لديه قطعة أرض مساحتها 2,000 متر مربع وميزانية قدرها 95,000 دولار أمريكي. خطته الأصلية كانت وضع صومعة الأسمنت في أقصى نهاية الفناء، على بعد 85 مترًا من الخلاط. أعدنا تصميم التخطيط على شكل حرف U مدمج، ونقلنا الصومعة إلى مسافة 18 مترًا من قادوس الخلط، وقللنا المسافة بين الخلاط والآلة إلى 22 مترًا. ارتفع الإنتاج اليومي من 3,200 قالب متوقعة إلى 4,800 قالب مثبتة — بزيادة قدرها 50% دون أي تكلفة إضافية للمعدات. انخفضت فترة الاسترداد من 14 شهرًا إلى 9.5 أشهر.
خريطة تدفق المواد – ارسم خطًا مستقيمًا من ساحة الركام إلى تخزين المنتجات النهائية؛ أي منطقة تقع خارج هذا الخط يجب تبريرها بحاجة تشغيلية محددة. حساب مسافة الرافعة الشوكية – قياس المسافة ذهابًا وإيابًا التي تغطيها الرافعة الشوكية لكل دورة مناولة منصة نقالة؛ الهدف هو أقل من 50 مترًا إجمالاً. قياس مساحة ساحة المعالجة أولاً – اضرب عدد المنصات اليومية في عدد أيام المعالجة المطلوبة، ثم أضف 20% مساحة احتياطية لممرات التكديس. قفل موضع الخلاط – حدد موقع الخلاط قبل الانتهاء من أساس ماكينة البلوك؛ نقل الخلاط بعد التركيب يكلف 3–5× أكثر من التخطيط له بشكل صحيح. كيفية تقسيم مصنع الكتل الخاص بك لتحقيق أقصى كفاءة؟
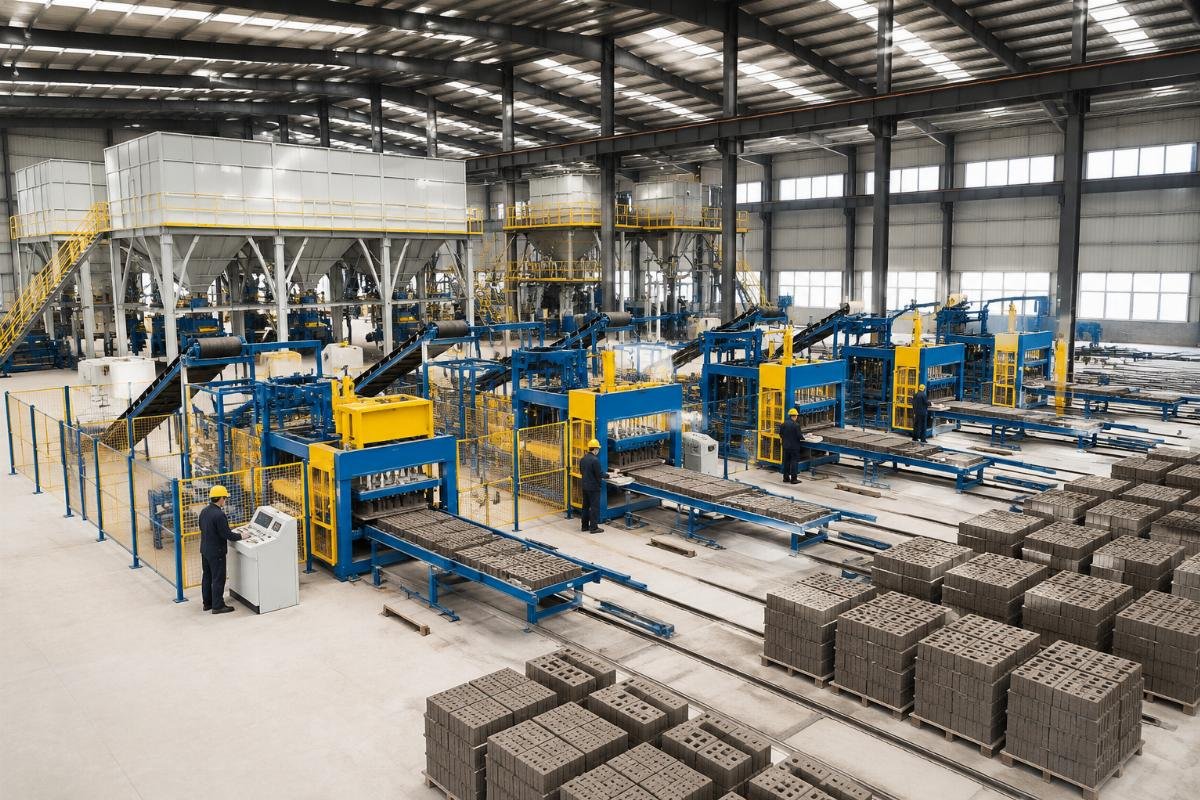
نظام تخطيط خماسي المناطق — المواد الخام، الجرعات والخلط، الإنتاج، المعالجة، والمنتجات النهائية — يمكنه زيادة الإنتاج بنسبة 30–50% دون إضافة آلة واحدة. كل منطقة لها متطلبات مساحة محددة ونقطة تسليم محددة للمنطقة التالية؛ طمس هذه الحدود هو المكان الذي تموت فيه الكفاءة.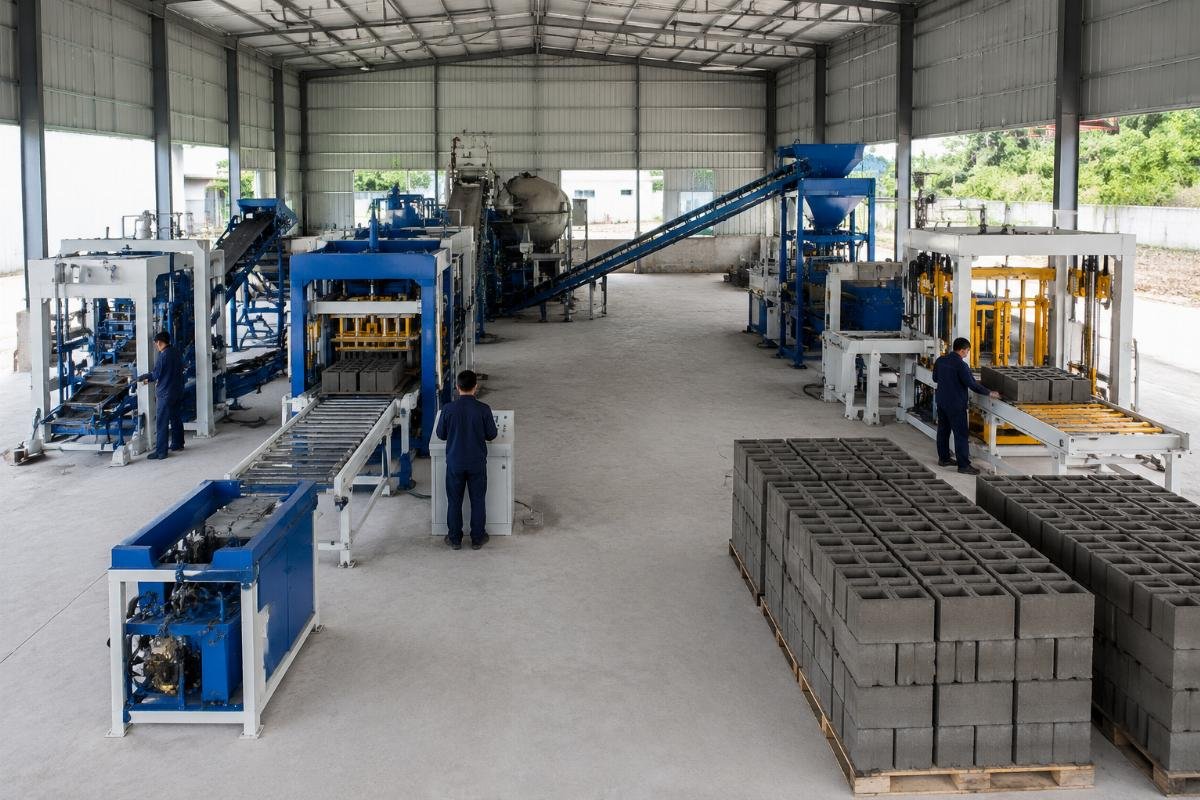
كان أحد المنتجين متوسطي الحجم في جنوب شرق آسيا يدير خطًا شبه آلي يعمل به 25 عاملاً، وينتج 8,500 قالب يوميًا في منشأة تبلغ مساحتها 10,000 متر مربع. أراد الترقية إلى الأتمتة الكاملة. قمنا بإعادة تصميم التخطيط إلى تدفق خطي صارم، وتركيب آلة تصنيع قوالب أوتوماتيكية بالكامل مزودة بنظام وسائد هوائية على الطراز الأوروبي وأربعة محركات اهتزاز، وإضافة محمّل ومراصف أوتوماتيكي للبليت، وإعادة وضع ساحة المعالجة إلى قسم مخصص بمساحة 6,500 متر مربع في الخلف. انخفض عدد العمال من 25 إلى 8 عمال. ارتفع الإنتاج اليومي إلى 18,200 قالب. انخفض معدل الكسر من 14.3% إلى 3.8%. تم الانتهاء من الترقية بأكملها - بما في ذلك إعادة تصميم التخطيط والمعدات والتركيب - في 4.5 أيام من التوقف المخطط له.
تحديد حدود المناطق – استخدم علامات أرضية ملونة أو حواجز منخفضة لفصل كل منطقة؛ الحدود المرئية تمنع التعدي على المواد. تركيب حلقة البالت – صمم مسار إرجاع مغلق للبالت يعمل أسفل أو بجانب ناقل الإنتاج؛ وهذا يلغي حمل البالت يدويًا. تخصيص المعالجة حسب نوع المنتج – الكتل المجوفة تتطلب 28 يومًا؛ قد تحتاج أرضيات الرصف وحجارة الرصيف إلى 14 يومًا فقط؛ وجود أقسام معالجة منفصلة يمنع المناولة المبكرة. خطة للتوسع – احتفظ بنسبة 15–20% من المساحة الإجمالية للأرضيات كمنطقة احتياطية غير مبنية لخط ثانٍ أو قدرة صوامع إضافية. ما هي تركيبة المعدات التي تناسب حجم مصنعك وميزانيتك؟
الإفراط في الإنفاق على الأتمتة في مصنع صغير يحرق النقود؛ بينما التقليل من الإنفاق في مصنع كبير يحرق العمالة — المستوى الصحيح من المعدات هو الذي يتناسب مع هدف الإنتاج اليومي، والمساحة المتاحة، ومستوى الأجور المحلي. لا توجد آلة "أفضل" عالمية؛ بل يوجد فقط أفضل تطابق لقيودك المحددة.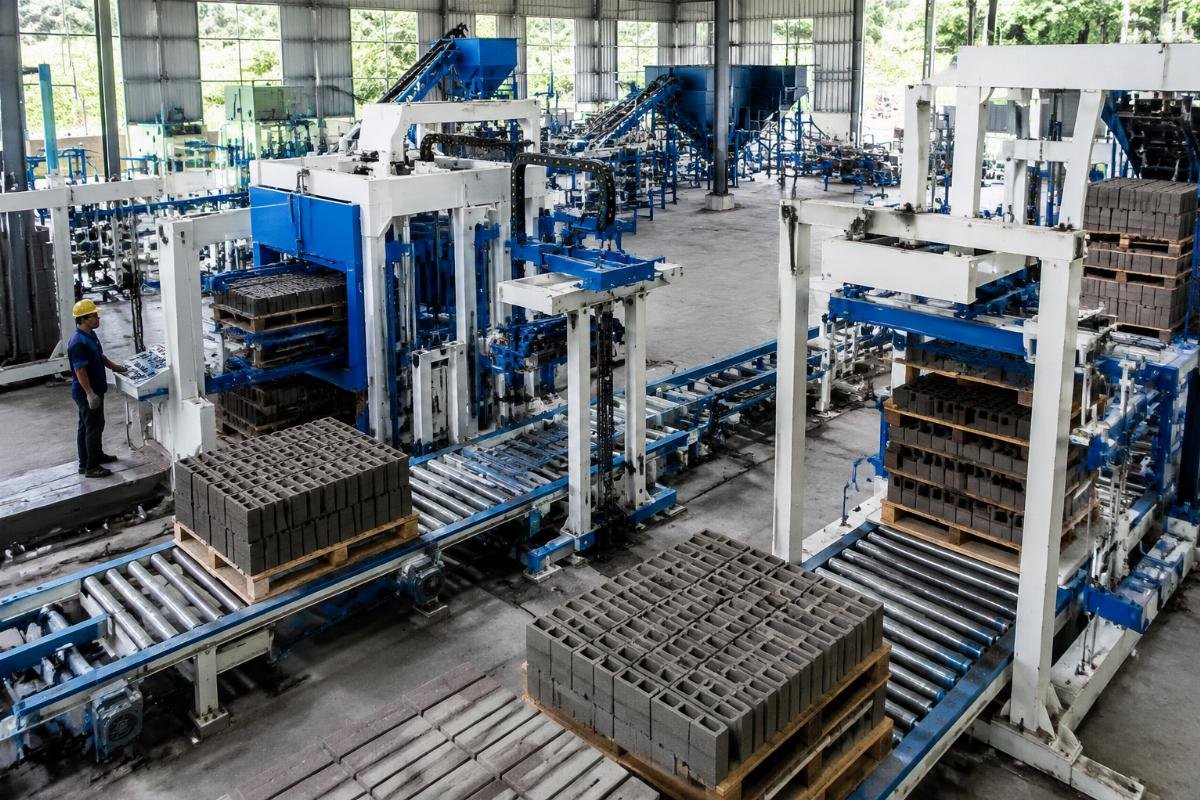
A large government contractor in the Middle East needed to build a 46,000 sqm greenfield facility from scratch. They required 50,000+ blocks per day across multiple product lines and a commissioning timeline of 45–60 days. We provided a complete turnkey solution: three automatic block machines, four pan mixers, a centralized batching plant with four aggregate bins, six cement silos, color feeders for paver lines, automatic stackers, and a full pallet circulation system. The layout was divided into four parallel production corridors, each with its own curing section, allowing independent operation and maintenance. Commissioning was completed in 52 days. The client’s cost per block, including depreciation over five years, came to USD 0.038 — 22% below their original budget estimate.
قم بتشغيل معادلة المخرجات – اضرب عدد القطع لكل دورة × عدد الدورات في الساعة × ساعات التشغيل في اليوم؛ قارن هذا مع طلب السوق الخاص بك قبل اختيار طراز الماكينة.
تدقيق تكلفة العمالة المحلية – إذا تجاوز متوسط الأجر اليومي 15 دولارًا أمريكيًا، فإن الأتمتة الكاملة تسدد تكلفتها خلال 18 شهرًا؛ أقل من 8 دولارات أمريكية، قد تحقق الأتمتة شبه الآلية عائد استثمار أسرع.
مطابقة تقنية الاهتزاز مع المنتج – تستفيد البلوكات المجوفة أكثر من الاهتزاز بأربعة محركات؛ بينما يتطلب الطوب البلاط وأحجار الرصيف أنظمة الوسائد الهوائية لجودة تشطيب السطح.
اطلب رسم تخطيطي أولاً – قبل توقيع أي عقد معدات، اطلب من المورد تسليم رسم تخطيطي CAD بمقياس يعتمد على أبعاد قطعة الأرض الفعلية الخاصة بك.
How to Calculate Your Factory’s ROI Before You Invest?
نموذج عائد استثمار بسيط — يأخذ في الاعتبار تكلفة الآلة، وتركيب التخطيط، والعمالة، والمواد الخام، وسعر بيع البلوك المحلي — يمكنه توقع فترة استردادك بدقة تزيد عن 85%.معظم المستثمرين يتخطون هذه الخطوة ويعتمدون على ادعاءات الموردين؛ والنتيجة هي واقع يختلف بشكل حاد عن جدول البيانات.
مستثمر مبتدئ في نيجيريا خطط لإنشاء مصنع بمساحة 3,000 متر مربع بميزانية قدرها 110,000 دولار أمريكي. في البداية، حسب فترة الاسترداد بـ 7 أشهر بناءً على بيع 5,000 قطعة بلوك يوميًا بسعر 0.52 دولار لكل قطعة. قمنا بإعادة بناء نموذجه باستخدام أرقام حقيقية: كانت النفقات الرأسمالية الفعلية 138,000 دولار أمريكي (بما في ذلك 1,000 منصة نقالة، تقوية الأساس، وخلاط سعة 15 متر مكعب). كان الإنتاج اليومي القابل للبيع 4,200 قطعة بلوك بعد نسبة رفض 5%. أضافت الكهرباء والعمالة 185 دولارًا يوميًا. فترة الاسترداد المعدلة: 11.2 شهرًا. قام بتعديل خطته، وتفاوض على خلاط أكبر قليلاً للوصول إلى 4,800 قطعة بلوك قابلة للبيع، وحقق فترة استرداد فعلية قدرها 10.4 أشهر — في حدود 7% من التوقعات المعدلة.
قائمة بكل تكلفة رأسمالية – الماكينة، المعدات المساعدة، الأساس، اللوحة الكهربائية، المنصات الأولية، استشارات التخطيط، الإشراف على التركيب، والشحن. جمع جميع الأحمال المتصلة – أضف القدرة المقدرة لكل محرك في الخط؛ اضربها في ساعات التشغيل اليومية وسعر الكيلوواط/ساعة المحلي. تطبيق نسبة الرفض – اخصم 5% للخطوط الأوتوماتيكية أو 12% للخطوط شبه الأوتوماتيكية من الإنتاج الإجمالي للحصول على الحجم القابل للبيع. اختبر السعر تحت الضغط – قم بنمذجة الإيرادات بنسبة 10% أقل من سعر البيع المتوقع؛ إذا كانت فترة الاسترداد لا تزال أقل من 18 شهرًا، فإن المشروع مرن. لماذا توفير الشراكة المبكرة مع شركة تصنيع صينية متمرسة 30-40% من تكاليف الإعداد؟
المصنعون الذين يقدمون استشارات تخطيط المصنع إلى جانب توريد المعدات يقضون على عدم التوافق المكلف بين مواصفات الآلة وتصميم الورشة — وهذه الخطوة الواحدة توفر أموالاً أكثر من التفاوض على تخفيض سعر الآلة بنسبة 10%. شراء آلة بدون خطة تخطيط هو مثل شراء محرك دون تصميم الهيكل.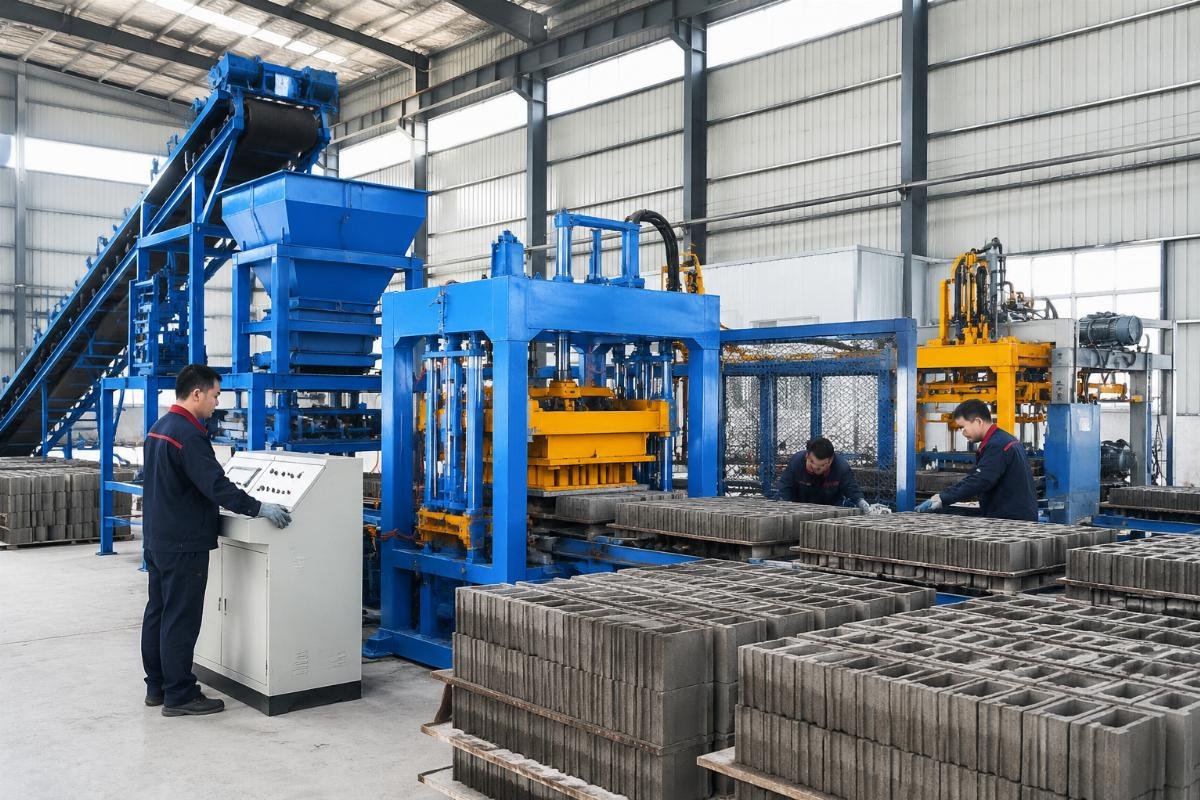
| Discovering after installation that the curing yard is too small for the machine’s daily output; pallets pile up and production is throttled | Supplier calculates required curing area based on your machine’s pallet cycle time and local climate; layout includes exact curing yard dimensions before construction begins |
| Purchasing a block machine from Supplier A and a mixer from Supplier B; the mixer output cannot keep up with the machine’s hopper demand, creating a hidden bottleneck | Turnkey supplier matches mixer capacity, conveyor speed, and pallet circulation to the block machine’s cycle time; entire line is balanced before shipment turnkey block production lines with matched equipment from a single supplier achieve 92–96% line utilization, compared to 65–75% for mismatched multi-supplier setups[^6] |
تعمل شركة شاندونغ شييوي للآلات الذكية المحدودة من منشأة تبلغ مساحتها 46,000 متر مربع في مدينة ليني، مقاطعة شاندونغ، وتضم ست ورش عمل متخصصة وفريقًا يضم أكثر من 320 مهندسًا. وقد صدرت الشركة خطوط إنتاج البلوك إلى أكثر من 108 دولة، وتقدم حزمة تسليم مفتاح كاملة: تصميم تخطيط المصنع، تصنيع المعدات (ماكينات البلوك، الخلاطات، الناقلات، لوادر البالتات، المكدسات، محطات الخلط، صوامع الأسمنت، مغذيات الألوان)، الإشراف على التركيب، وتدريب المشغلين. تستخدم ماكينات البلوك الأوتوماتيكية تصميمًا أوروبيًا مع أنظمة الوسائد الهوائية وأربعة محركات اهتزاز، مما يحقق كثافة بلوك تزيد عن 1,800 كجم/م3 ونسبة كسر أقل من 5% باستمرار. بالنسبة للمستثمر المبتدئ، هذا يعني أن التخطيط يتم تصميمه حول الماكينة - وليس العكس - ويتم اختبار الخط بأكمله كنظام قبل مغادرته أرض المصنع.
اطلب تخطيطًا بمقياس رسم أولاً – قبل الالتزام بأي عملية شراء، اطلب من المورد إنتاج تخطيط CAD بناءً على أبعاد قطعة الأرض الخاصة بك والإنتاج المستهدف. التحقق من المشاريع المرجعية – اطلب ما لا يقل عن ثلاثة منشآت مصنعية في منطقتك أو سوق مماثل؛ اطلب صورًا لخطة الطابق الفعلية قيد التشغيل. تضمين التدريب في العقد – يجب أن يغطي تدريب المشغل ليس فقط عناصر التحكم في الماكينة ولكن أيضًا سير العمل في التخطيط، وتداول الباليتات، وبروتوكولات المعالجة. خاتمة
تخطيط المصنع ليس مجرد اعتبار ثانوي — بل هو الرافعة الأساسية التي تحدد ما إذا كان استثمارك في إنتاج الكتل يحقق عائده خلال 9 أشهر أم 24 شهرًا. منهجية تقسيم المناطق، ومطابقة مستويات المعدات، وإطار نمذجة العائد على الاستثمار المذكور أعلاه تمنحك نظامًا قابلًا للتكرار لإزالة الهدر قبل أن يُبنى في الخرسانة. تعاون مع مُصنِّع يُصمم سير العمل بأكمله — وليس الماكينة فحسب — وستنخفض تكلفة التجهيز، ويرتفع إنتاجك لكل متر مربع، ويصبح فترة استرداد رأس المال قابلة للتوقع. Industry expert sharing insights about concrete machinery, block making technology and turnkey production solutions.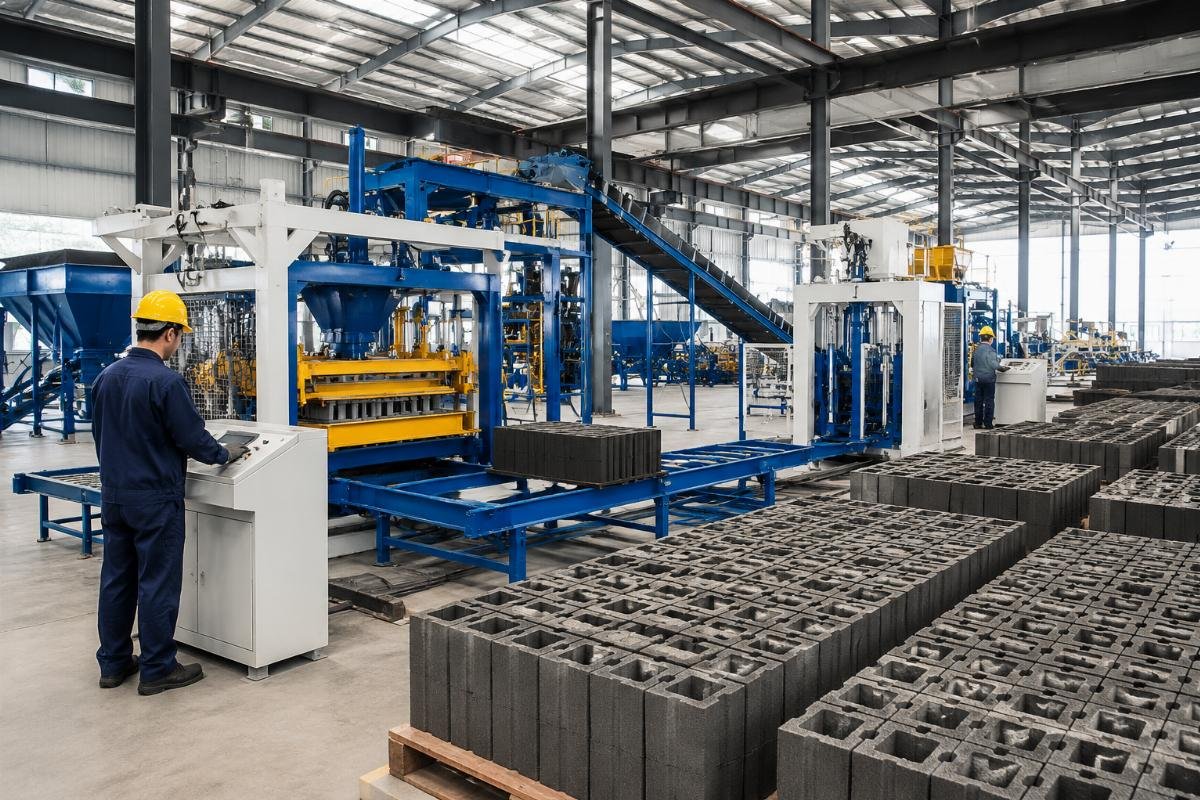

Leave a Reply