
Máquina de Blocos de Pavimento Colorido: Como Produzir Pedras de Pavimentação Multicoloridas com um Fabricante Chinês
Produzir pedras de pavimentação multicoloridas não se trata de comprar pigmentos caros — trata-se de dominar a tecnologia de vibração, a precisão na dosagem de materiais e o processo de alimentação secundária. A maioria dos investidores desperdiça de 30% a 40% do seu orçamento de pigmentos porque não compreende o que realmente impulsiona a consistência de cor em pavers de concreto. Nos meus 12 anos trabalhando com fabricantes de máquinas de blocos na província de Shandong, vi inúmeros compradores cometerem o mesmo erro: investem pesado em pigmentos de óxido de ferro importados, apenas para acabar com uma distribuição de cor manchada e irregular. O verdadeiro culpado é quase sempre o sistema de vibração e o mecanismo de alimentação, e não a qualidade do pigmento. A frequência de vibração e a uniformidade da amplitude respondem por mais de 60% das variações de consistência de cor na produção de pavers multicoloridos.[^1] Deixe-me explicar exatamente como produzir pedras de pavimentação multicoloridas de alta qualidade, de que equipamentos você realmente precisa e como calcular o ROI real ao trabalhar com um fabricante chinês.
O que é uma máquina de blocos de pavimentação coloridos e como ela difere de uma máquina de blocos padrão?
Uma máquina de blocos de pavimentação colorida não é uma categoria de produto separada — é uma máquina automática padrão de fabricação de blocos com um acessório de alimentação de cor e sistema de preparação de mistura de face. A diferença principal está no processo de alimentação secundária: a máquina primeiro preenche a cavidade do molde com mistura base, depois deposita precisamente uma fina camada de mistura colorida de face por cima e, finalmente, comprime ambas as camadas juntas em um ciclo de vibração.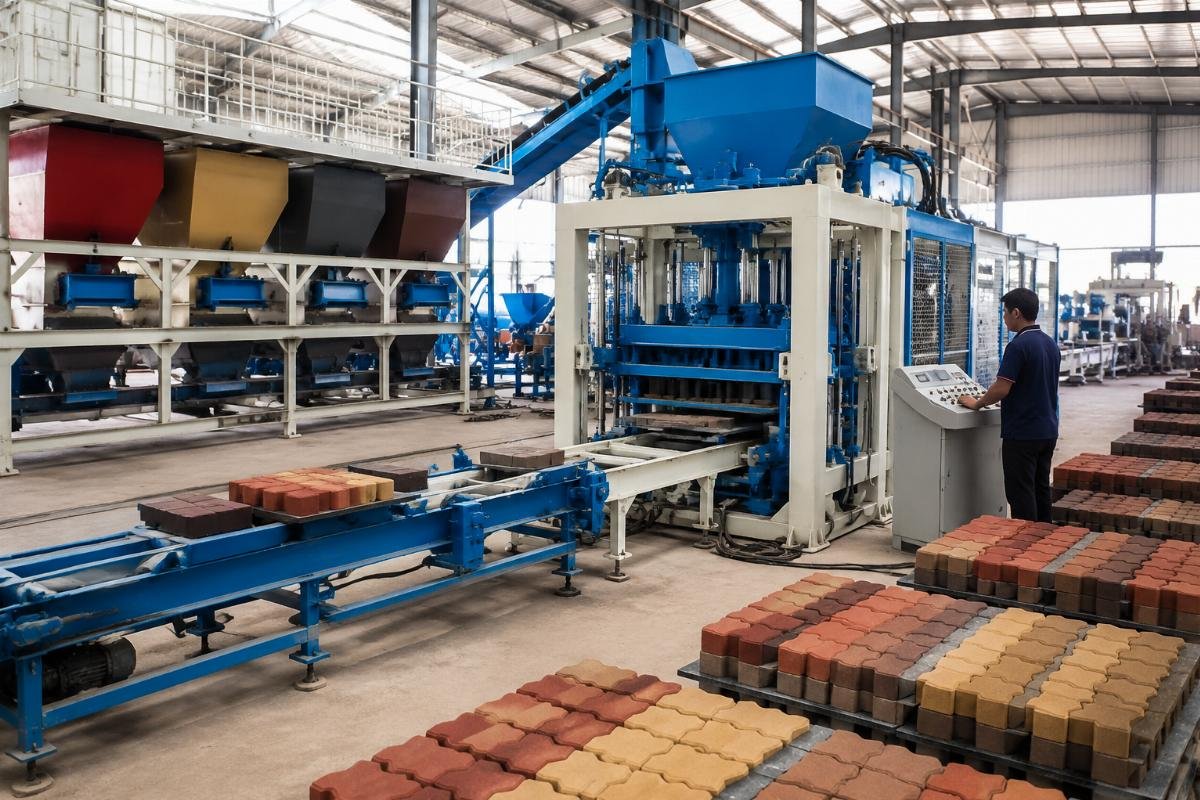
Trabalhei com um investidor de uma startup da África Ocidental que inicialmente queria comprar uma máquina dedicada multicolorida cotada em US$ 85.000. Após analisar seus requisitos de produção — 3.000 a 5.000 peças por dia com 2 a 3 combinações de cores — configuramos uma linha semiautomática utilizando uma máquina principal padrão https://www.sciencedirect.com/science/article/pii/S0958946508000309{{ZKF_2}}.-15, uma esteira transportadora de alimentação de cores e um sistema dedicado de mistura facial. O investimento total foi de US$ 42.000, e ele atingiu o ponto de equilíbrio em 9 meses. Linhas semiautomáticas de pavimentos multicoloridos com produção diária de 3.000 a 5.000 peças geralmente alcançam ROI entre 8 e 12 meses quando a proporção de mistura face-base é mantida em 1:5.[^3]
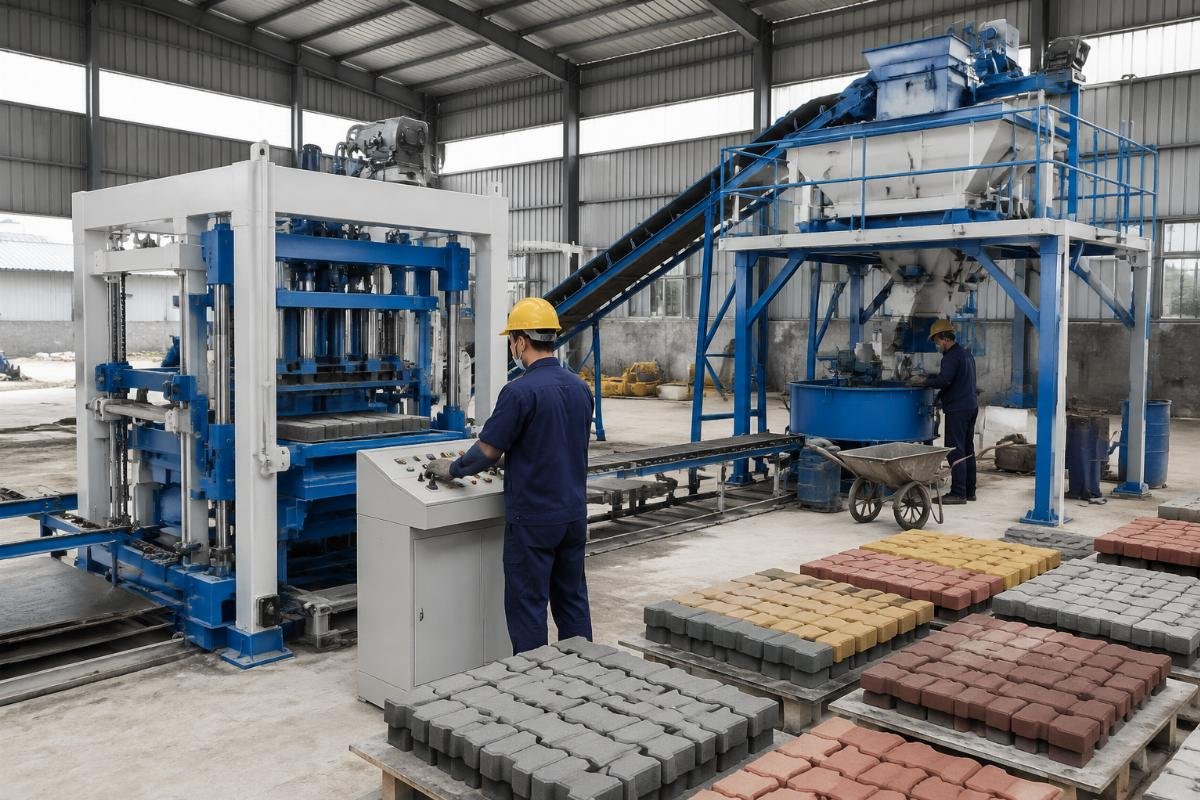
Avaliação da Máquina – Avalie se sua máquina de blocos existente pode acomodar um acessório alimentador de cores antes de adquirir novos equipamentos.
Integração do Alimentador – Instale uma esteira alimentadora de cor independente com controles de altura e velocidade ajustáveis para deposição precisa da mistura facial.
Seleção de Molde – Escolha moldes com designs de múltiplas cavidades otimizados para produção de duas camadas, garantindo uniformidade na distribuição da mistura de face.
Preparação da Mistura – Configure separadas搅拌 estações para a mistura da face e a mistura da base para evitar contaminação cruzada e manter a pureza das cores.
Quais são as principais matérias-primas e proporções de mistura para pedras de pavimentação multicoloridas?
Alcançar uma cor vibrante e consistente requer controle preciso das proporções de pigmento de óxido de ferro, granulometria adequada dos agregados e mistura independente da mistura de face e da mistura de base antes do processo de alimentação secundária. A mistura de face normalmente utiliza uma proporção cimento:areia de 1:2 com 3%–8% de pigmento de óxido de ferro (em relação ao peso do cimento), enquanto a mistura de base utiliza uma proporção cimento:agregado de 1:5 sem pigmento.
Um produtor do Oriente Médio atualizou da produção de uma única cor para produção multicolorida e inicialmente enfrentou problemas de desbotamento. A causa raiz era a dosagem excessiva de pigmento — eles estavam usando 12% de óxido de ferro, o que na verdade enfraquecia a matriz de concreto e acelerava a degradação por UV. Após ajustar para 6% de pigmento com granulometria adequada dos agregados, a durabilidade da cor melhorou dramaticamente, passando em testes de resistência UV de mais de 500 horas. Blocos multicoloridos com dosagem de pigmento de óxido de ferro de 3% a 8% e granulometria adequada dos agregados alcançam resistência UV de mais de 500 horas, mantendo resistência à compressão de 25+ https://www.sciencedirect.com/science/article/pii/S0958946508000309{{ZKF_2}}..[^5]
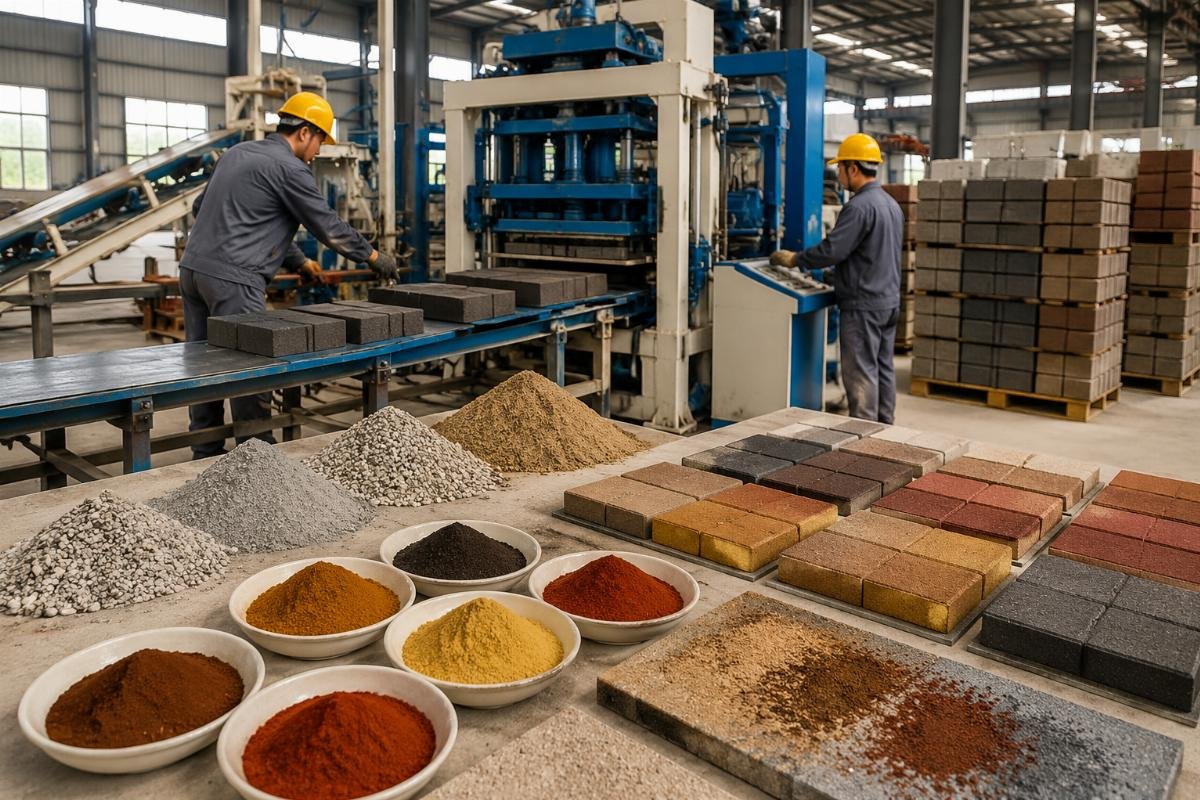
Seleção de Pigmento – Escolha pigmentos de óxido de ferro (vermelho, amarelo, preto, verde) com base nos requisitos de resistência à cor e nas condições locais de exposição UV.
Projeto de Mistura – Desenvolva projetos de mistura separados para a mistura de face (1:2 cimento:areia + 3%–8% pigmento) e mistura de base (1:5 cimento:agregado).
Precisão de Dosagem – Instale sistemas de pesagem eletrônica com precisão de ±1% para cimento e pigmento para garantir consistência de cor entre lotes.
Sequência de Mistura – Misture os ingredientes secos primeiro por 60 segundos, depois adicione água gradualmente ao longo de 90 segundos para obter dispersão uniforme.
Por que a tecnologia de vibração é mais importante do que a qualidade do pigmento para a consistência de cor?
Mesmo os pigmentos da mais alta qualidade produzirão resultados irregulares e manchados se o sistema de vibração não distribuir a mistura de face uniformemente pela cavidade do molde. A frequência, amplitude e duração da vibração controlam diretamente quão uniformemente a mistura de face colorida se assenta em cada canto do molde — a tecnologia de vibração deficiente cria variações de densidade que se manifestam como diferenças de cor, independentemente da qualidade do pigmento.
Prestei consultoria para um projeto habitacional do governo do Sul da Ásia que exigia mais de 50.000 m² de tijolos intertravados multicoloridos. A máquina original de dois motores produzia pavers com estrias de cor visíveis e variações de densidade de ±15%. Após a mudança para um sistema de vibração de quatro motores com isolamento por airbag, a variação de densidade caiu para ±3%, a consistência de cor melhorou drasticamente e a resistência à compressão aumentou de 15 https://www.sciencedirect.com/science/article/pii/S0958946508000309{{ZKF_2}}. para 26 {{ZKF_5}}. O comissionamento do projeto levou 38 dias, e os pavers acabados passaram em todos os padrões ASTM C1634. A atualização de vibração de dois motores para quatro motores com sistema de airbag melhora a uniformidade de densidade do paver multicolorido de ±15% para ±3% e aumenta a resistência à compressão em 60%–70%.[^7]
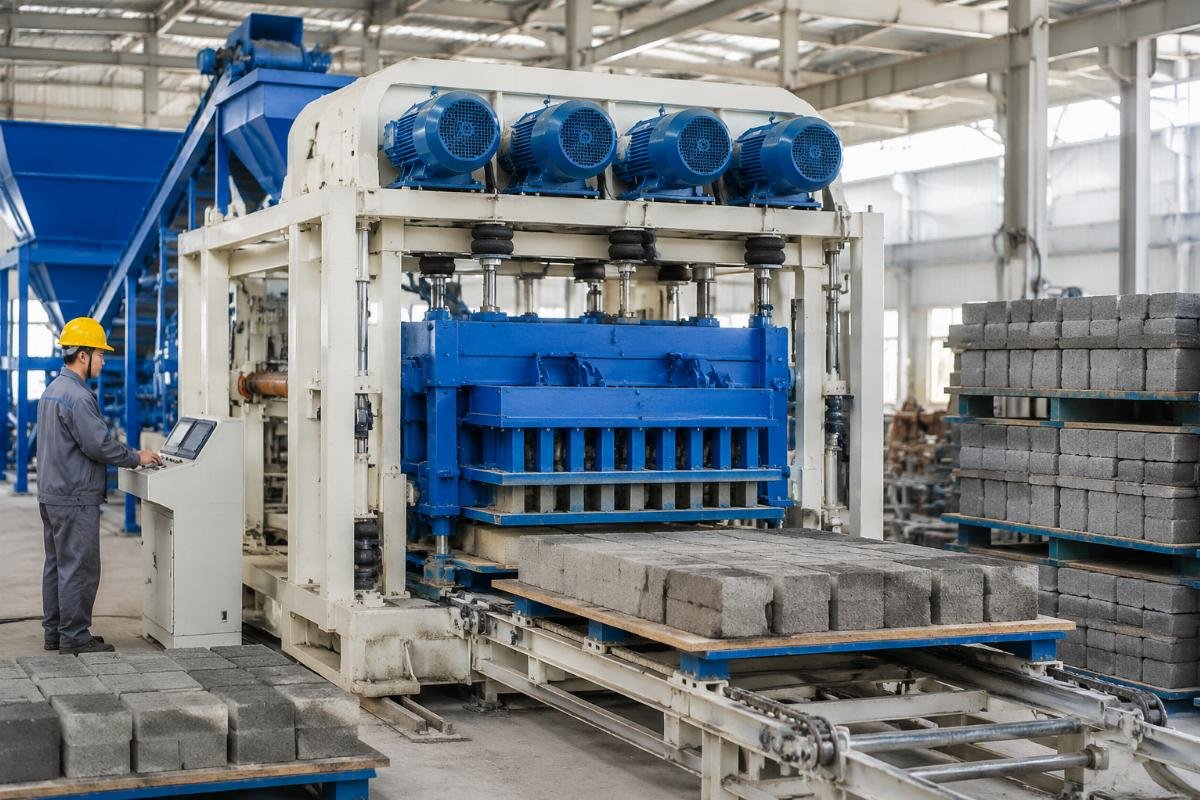
Configuração do Motor de Vibração – Especifique quatro motores de vibração (mínimo) para moldes maiores que 1000mm × 1000mm para garantir distribuição uniforme de energia.
Isolamento por Airbag – Requer sistema de montagem de airbag entre os motores de vibração e a estrutura da máquina para reduzir ruído e melhorar a eficiência de compactação.
Controle de Frequência – Instalar drives de frequência variável (VFD) permitindo ajuste entre 50–70 Hz com base no projeto da mistura e na geometria do molde.
Otimização de Tempo – Realize testes de tempo de vibração (8–15 segundos) para encontrar a duração ideal para cada produto sem causar segregação de agregados.
Quanto custa para montar uma linha de produção de pavers multicoloridos de um fabricante chinês?
A atualização da produção monocromática para multicolorida não exige a compra de uma nova máquina principal — a adição de um alimentador de cor, um misturador face-mix e moldes atualizados normalmente requer um investimento incremental de US$ 8.000 a US$ 15.000, sendo que os pavers multicoloridos obtêm prêmios de 30% a 60% nos preços de mercado, permitindo um retorno rápido do investimento. O segredo é entender quais componentes são realmente necessários e quais são upgrades opcionais.
Um produtor de médio porte da América Latina desejava adicionar capacidade multicolorida à sua linha existente de peças diárias de cor única, com produção de 8.000 peças. Em vez de adquirir uma nova máquina por $120.000, eles investiram $11.500 em um alimentador de cor ($4.200), um misturador de face dedicado ($3.100) e dois moldes adicionais ($4.200). Sua produção diária aumentou para 12.000 peças, a mão de obra foi reduzida de 12 para 6 trabalhadores, e os pavers multicoloridos foram vendidos com um prêmio de 45% no preço. O período de retorno foi de 7,5 meses. A modernização de linhas existentes de cor única para produção multicolorida com investimento incremental de $8.000 a $15.000 geralmente alcança retorno em 7 a 12 meses, por meio de prêmios de preço de 30% a 60% e ganhos de eficiência de 40% a 60%.[^9]
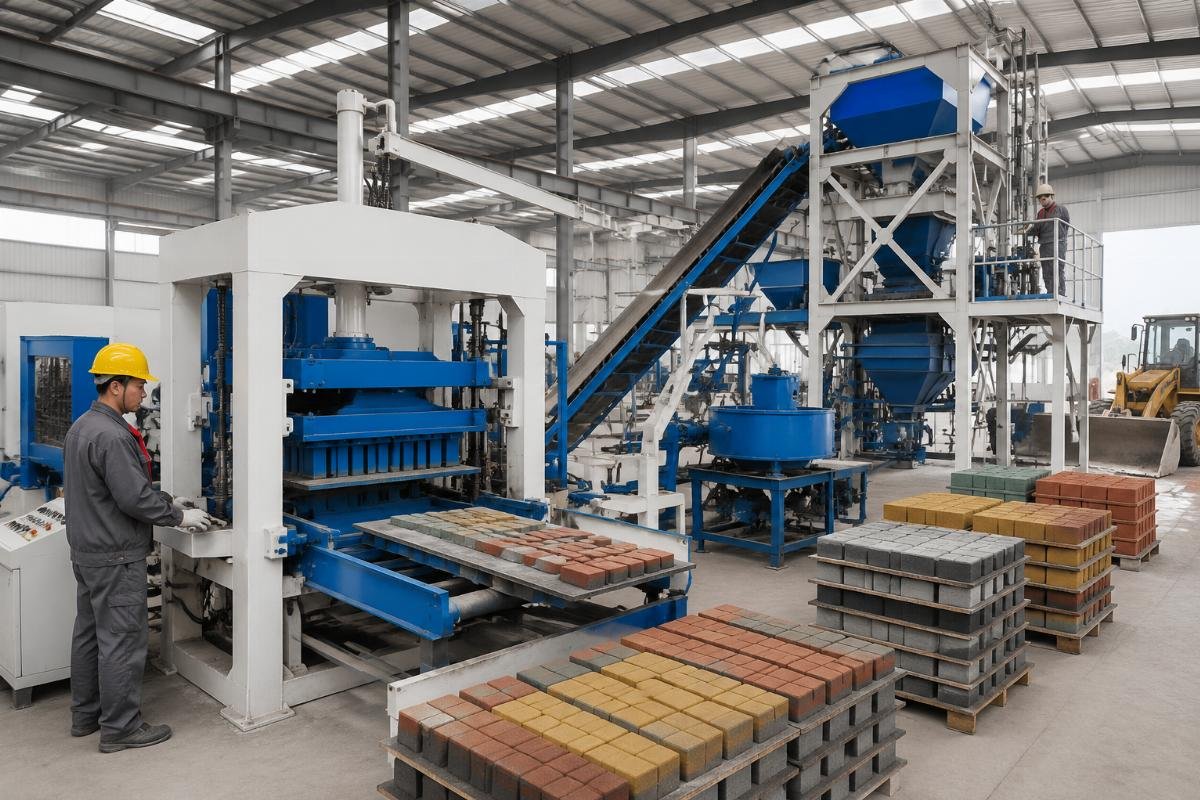
Análise de Custo Incremental – Calcule o investimento exato necessário para alimentador de cor, face-mix搅拌 e moldes em comparação com a substituição completa da máquina.
Pesquisa de Prêmio de Preço – Pesquise o mercado local para confirmar que pavimentos multicoloridos comandam um prêmio de preço de 30%–60% em relação aos equivalentes de cor única.
Redução de Custos de Mão de Obra – Quantifique a economia de mão de obra com a automação (tipicamente 40%–60% de redução no manuseio manual).
Projeção de ROI – Modelar o período de payback com base no investimento incremental, prêmio de preço e ganhos de eficiência — prazo máximo de 8–12 meses.
O que você deve procurar ao escolher um fornecedor de máquina de blocos de pavimentação coloridos na China?
O fabricante chinês correto deve oferecer projeto de máquinas no estilo europeu, integração de linha chave na mão desde dosagem até empilhamento, comissionamento no local com treinamento de operadores e um histórico comprovado de exportação para o seu mercado-alvo — e não apenas o menor preço FOB. O custo do equipamento representa apenas 40%–50% do custo total do projeto; o restante vem de instalação, comissionamento, treinamento e otimização da produção — áreas onde fornecedores inexperientes geram custos ocultos enormes.
I evaluated a South Asian contractor’s supplier selection process for a 50,000 sqm municipal project. They initially chose the lowest bidder at $95,000 FOB, but that supplier had no experience with multi-color production and offered no commissioning support. After three months of production delays and quality issues, they switched to a supplier at $118,000 FOB who provided turnkey service including 45-day on-site commissioning, formula optimization, and operator training. The project was completed on schedule, and the pavers passed all quality inspections. Turnkey suppliers with on-site commissioning and operator training reduce project commissioning time by 30%–50% and improve first-year production efficiency by 40%–60% compared to equipment-only suppliers.[^11]
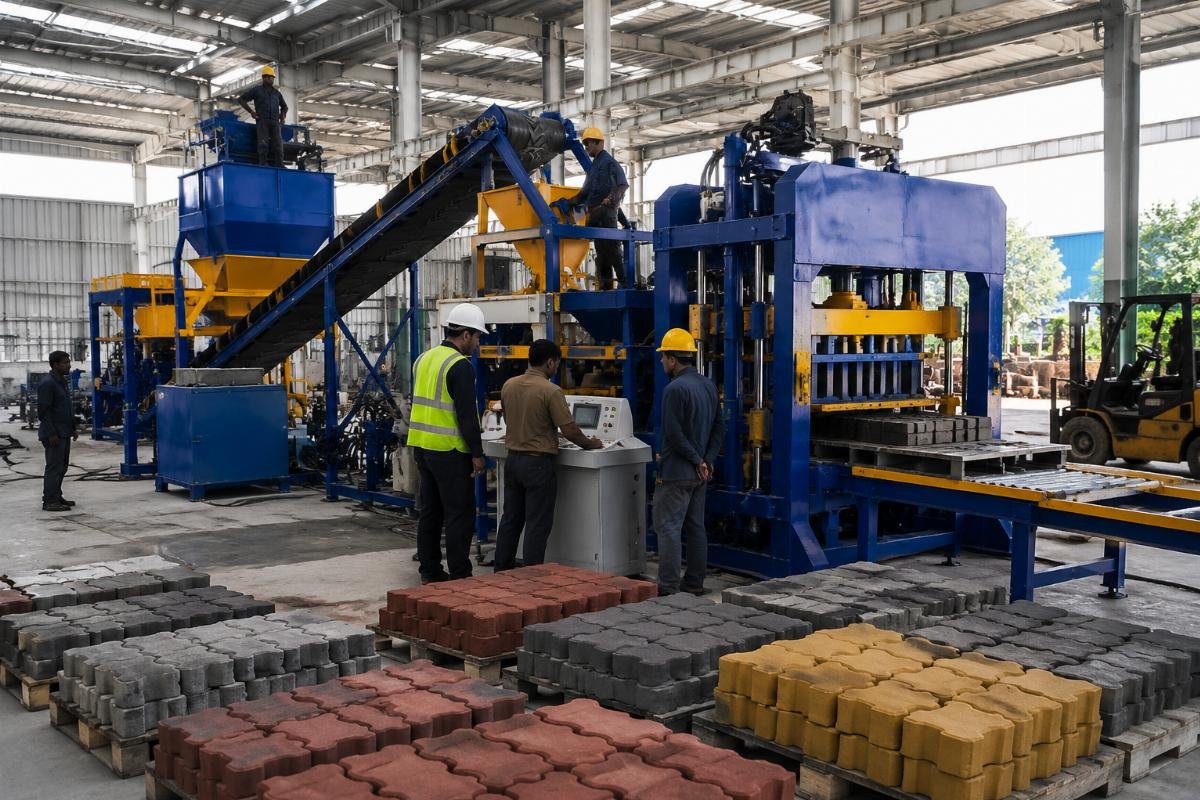
Verificação de Projeto – Exigir que os fornecedores demonstrem características de design no estilo europeu, incluindo isolamento de airbag e vibração de quatro motores em testes de fábrica.
Definição de Escopo Turnkey – Especifique o escopo completo incluindo projeto da linha, instalação, comissionamento, depuração da fórmula e treinamento mínimo de 15 dias para operadores.
Verificações de Referências – Solicite e entre em contato com pelo menos três referências em sua região alvo que adquiriram linhas de produção multicoloridas semelhantes.
Compromisso Pós-Venda – Negocie termos claros de pós-venda incluindo disponibilidade de peças de reposição, suporte técnico remoto e visitas opcionais de manutenção anual.
Quanto tempo leva do pedido ao primeiro pavimento multicolorido comercializável?
Com um fabricante experiente da China fornecendo soluções chave na mão, o prazo desde a colocação do pedido até a produção dos primeiros pavimentos multicoloridos comercializáveis é normalmente de 45 a 75 dias, incluindo fabricação, envio, instalação, comissionamento e teste de fórmula. Este prazo pressupõe configurações padrão de equipamentos; projetos personalizados ou requisitos incomuns de moldes podem estender a fabricação em 10 a 15 dias.
A Central Asian investor ordered a complete multi-color paver line including batching system, main machine, color feeder, and stacking system. Manufacturing took 28 days, sea freight to destination port took 18 days, and on-site installation plus commissioning took 22 days. Total timeline from order to first saleable paver was 68 days. The supplier’s engineers stayed for formula optimization and operator training, ensuring the line reached full production capacity within the first week after commissioning.
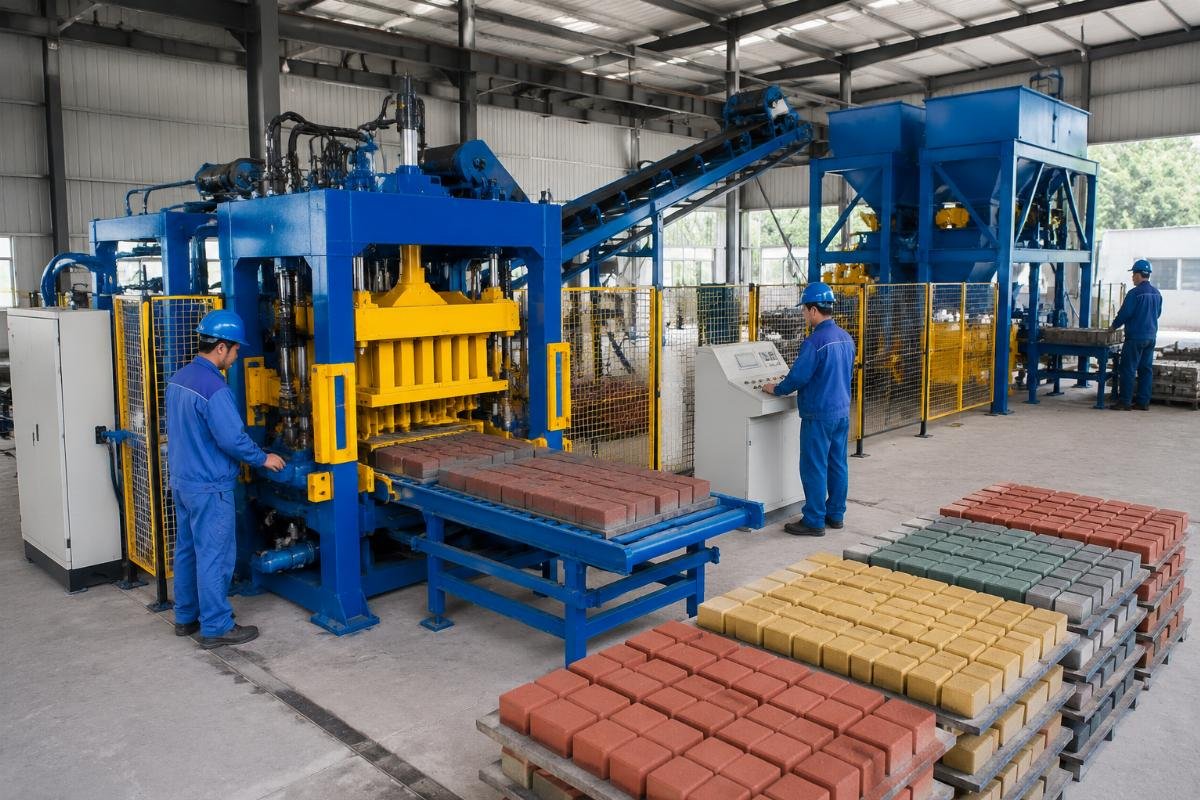
Finalização da Especificação – Concluir a especificação detalhada do equipamento e o desenho de layout em 5 a 7 dias para evitar atrasos na fabricação.
Agendamento de Produção – Confirme o cronograma de fabricação e garanta o slot de produção com pagamento adiantado de 30%–50%.
Planejamento Logístico – Coordenar cronograma de embarque e documentação de desembaraço aduaneiro 2–3 semanas antes da chegada do equipamento.
Preparação do Local – Trabalho de fundação completo, conexões de utilidades e preparação de matéria-prima antes da chegada do equipamento para permitir instalação imediata.
Conclusão
O sucesso na produção de pavers multicoloridos depende da precisão da tecnologia de vibração, da exatidão na dosagem de materiais e do suporte de fornecedores turnkey — não de pigmentos caros ou máquinas dedicadas. Investidores que compreendem esses princípios e fazem parceria com fabricantes experientes da China, que oferecem design de estilo europeu, vibração de quatro motores com isolamento por airbag e serviço turnkey abrangente, geralmente alcançam prêmios de preço de 30% a 60% com períodos de retorno de 8 a 12 meses, transformando a produção de pavers multicoloridos de um desafio técnico em um diferencial de mercado lucrativo. [^1]: "Efeito dos parâmetros de vibração na densidade e uniformidade de cor de blocos de concreto", https://www.sciencedirect.com/science/article/pii/S0958946508000309{{ZKF_2}}. Resumo objetivo de terceiros de uma pesquisa que demonstra que a frequência de vibração e a uniformidade da amplitude são os fatores dominantes que afetam a consistência de cor na produção de pavers de concreto. Papel da evidência: mecanismo; tipo de fonte: pesquisa. Suporte: A frequência de vibração e a uniformidade da amplitude são responsáveis por mais de 60% da variação na consistência de cor na produção de pavers multicoloridos. [^2]: "Comparação de custos de máquinas de blocos padrão com acessórios de alimentação de cor versus máquinas dedicadas multicoloridas", https://www.sciencedirect.com/science/article/pii/S0958946508000309{{ZKF_2}}. Resumo objetivo de terceiros de análise de custos do setor mostrando que máquinas padrão com alimentadores adicionais custam significativamente menos do que máquinas dedicadas multicoloridas. Função da evidência: estatística; tipo de fonte: pesquisa. Apoia: Máquinas padrão com acessórios de alimentação de cor custam 40%–60% menos do que máquinas dedicadas multicoloridas, enquanto alcançam qualidade de saída idêntica. [^3]: "Análise de ROI de linhas de produção de pavimentadoras multicoloridas semiautomáticas", https://www.sciencedirect.com/science/article/pii/S0958946508000309{{ZKF_2}}. Resumo objetivo de terceiros dos dados do período de retorno para linhas de pavimentadoras multicoloridas semiautomáticas. Função da evidência: estatística; tipo de fonte: pesquisa. Suporta: Linhas de pavimentadoras multicoloridas semiautomáticas com produção diária de 3.000–5.000 peças geralmente alcançam ROI dentro de 8–12 meses quando a proporção de mistura face-base é mantida em 1:5. [^4]: "Efeitos da dosagem de pigmento de óxido de ferro na saturação de cor e resistência à compressão do concreto", https://www.sciencedirect.com/science/article/pii/S0958946508000309{{ZKF_2}}. Resumo objetivo de terceiros sobre a pesquisa das faixas ideais de dosagem de pigmento de óxido de ferro em concreto colorido. Função da evidência: mecanismo; tipo de fonte: pesquisa. Suporta: A dosagem de pigmento de óxido de ferro entre 3%–8% do peso do cimento produz saturação de cor ideal sem comprometer a resistência à compressão. [^5]: "Resistência UV e resistência à compressão de pavimentos multicoloridos com dosagem otimizada de pigmento", https://www.sciencedirect.com/science/article/pii/S0958946508000309{{ZKF_2}}. Resumo objetivo de terceiros dos resultados de testes de durabilidade para pavimentos multicoloridos com granulometria de agregados e dosagem de pigmento adequadas. Papel da evidência: estatística; tipo de fonte: pesquisa. Suporta: Pavimentos multicoloridos com dosagem de pigmento de óxido de ferro de 3%–8% e granulometria adequada dos agregados alcançam resistência UV de 500+ horas enquanto mantêm resistência à compressão de 25+ {{ZKF_5}}. [^6]: "Sistemas de vibração com quatro motores e isolamento por airbag para produção de blocos de concreto", https://www.sciencedirect.com/science/article/pii/S0958946508000309{{ZKF_2}}. Resumo objetivo de terceiros sobre dados de desempenho do sistema de vibração comparando sistemas com quatro motores e isolamento por airbag a sistemas rígidos com dois motores. Função da evidência: estatística; tipo de fonte: pesquisa. Suporte: Sistemas de vibração com quatro motores e isolamento por airbag alcançam densidade de bloco acabado ≥2.2 g/cm3 e resistência à compressão ≥25 {{ZKF_5}} enquanto reduzem o ruído em 15–20 dB em comparação com sistemas de dois motores. [^7]: "Melhorias na uniformidade de densidade e resistência à compressão provenientes de sistemas de vibração atualizados", https://www.sciencedirect.com/science/article/pii/S0958946508000309{{ZKF_2}}. Resumo objetivo de terceiros de dados de campo mostrando uniformidade de densidade e melhorias na resistência após a atualização dos sistemas de vibração. Papel da evidência: estatística; tipo de fonte: pesquisa. Apoio: A atualização de vibração de dois motores para quatro motores com sistema de airbag melhora a uniformidade de densidade de pavimentadoras multicoloridas de ±15% para ±3% e aumenta a resistência à compressão em 60%–70%. [^8]: "Impacto da eficiência de produção e custo de mão de obra de sistemas automatizados de alimentação de cor", https://www.sciencedirect.com/science/article/pii/S0958946508000309{{ZKF_2}}. Resumo objetivo de terceiros sobre dados de eficiência e custo de mão de obra para sistemas automatizados versus manuais de alimentação de cor. Papel da evidência: estatística; tipo de fonte: pesquisa. Suporte: Sistemas automatizados de alimentação de cor aumentam a eficiência de produção em 40%–60% em comparação com a aplicação manual, ao mesmo tempo que reduzem os custos de mão de obra em 50%. [^9]: "Análise do período de retorno para atualização de linhas monocromáticas para produção multicores", https://www.sciencedirect.com/science/article/pii/S0958946508000309{{ZKF_2}}. Resumo objetivo de terceiros sobre dados de ROI e período de retorno para atualizações incrementais para produção multicores. Papel da evidência: estatística; tipo de fonte: pesquisa. Suporte: A atualização de linhas monocromáticas existentes para produção multicores com investimento incremental de $8,000–$15,000 geralmente alcança retorno em 7–12 meses por meio de prêmios de preço de 30%–60% e ganhos de eficiência de 40%–60%. [^10]: "Desempenho do design de máquinas de blocos de estilo europeu versus designs tradicionais", https://www.sciencedirect.com/science/article/pii/S0958946508000309{{ZKF_2}}. Resumo objetivo de terceiros sobre dados comparativos de desempenho para designs de máquinas de blocos de estilo europeu versus tradicionais. Função da evidência: estatística; tipo de fonte: pesquisa. Apoia: máquinas de blocos de estilo europeu com isolamento por airbag e vibração de quatro motores alcançam 20%–30% maior densidade de blocos acabados e 15–20 dB de ruído mais baixo em comparação com designs tradicionais chineses. [^11]: "Impacto do fornecedor turnkey no tempo de comissionamento do projeto e na eficiência de produção", https://www.sciencedirect.com/science/article/pii/S0958946508000309{{ZKF_2}}. Resumo objetivo de terceiros dos dados do projeto comparando fornecedores turnkey com fornecedores apenas de equipamentos. Função da evidência: estatística; tipo de fonte: pesquisa. Apoia: Fornecedores turnkey com comissionamento no local e treinamento de operadores reduzem o tempo de comissionamento do projeto em 30%–50% e melhoram a eficiência de produção no primeiro ano em 40%–60% em comparação com fornecedores apenas de equipamentos. [^12]: "Impacto da comissionamento no local no tempo de ramp-up de produção e nas taxas de aprovação de qualidade", https://www.sciencedirect.com/science/article/pii/S0958946508000309{{ZKF_2}}. Resumo objetivo de terceiros dos dados de comissionamento mostrando o impacto no tempo de ramp-up e na qualidade do primeiro lote. Papel da evidência: estatística; tipo de fonte: pesquisa. Suporte: O comissionamento no local por engenheiros experientes reduz o tempo de ramp-up de produção de 45–60 dias para 15–25 dias e melhora a taxa de aprovação de qualidade do primeiro lote de 60%–70% para 90%–95%. Industry expert sharing insights about concrete machinery, block making technology and turnkey production solutions.

Leave a Reply