
Máquina de Bloques de Pavimento de Color: Cómo Producir Piedras de Pavimento Multicolores con un Fabricante Chino
Producir adoquines de múltiples colores no se trata de comprar pigmentos caros, sino de dominar la tecnología de vibración, la precisión en la dosificación de materiales y el proceso de alimentación secundaria. La mayoría de los inversores desperdician el 30%–40% de su presupuesto de pigmentos de color porque malinterpretan lo que realmente impulsa la consistencia del color en los adoquines de concreto. En mis 12 años de trabajo con fabricantes de máquinas de bloques en toda la provincia de Shandong, he visto a innumerables compradores cometer el mismo error: invierten fuertemente en pigmentos de óxido de hierro importados, solo para terminar con una distribución de color manchada y desigual. El verdadero culpable es casi siempre el sistema de vibración y el mecanismo de alimentación, no la calidad del pigmento. La frecuencia de vibración y la uniformidad de la amplitud representan más del 60% de la variación en la consistencia del color en la producción de adoquines multicolores.[^1] Déjame explicarte exactamente cómo producir adoquines multicolores de alta calidad, qué equipo necesitas realmente y cómo calcular el ROI real al trabajar con un fabricante en China.
¿Qué es una máquina de bloques de pavimento de color y en qué se diferencia de una máquina de bloques estándar?
Una máquina de bloques de pavimento de color no es una categoría de producto separada; es una máquina estándar automática de fabricación de bloques con un accesorio de alimentación de color y un sistema de preparación de mezcla de cara. La diferencia principal radica en el proceso de alimentación secundaria: la máquina primero llena la cavidad del molde con mezcla base, luego deposita con precisión una capa delgada de mezcla de cara de color en la parte superior y, finalmente, comprime ambas capas juntas en un ciclo de vibración.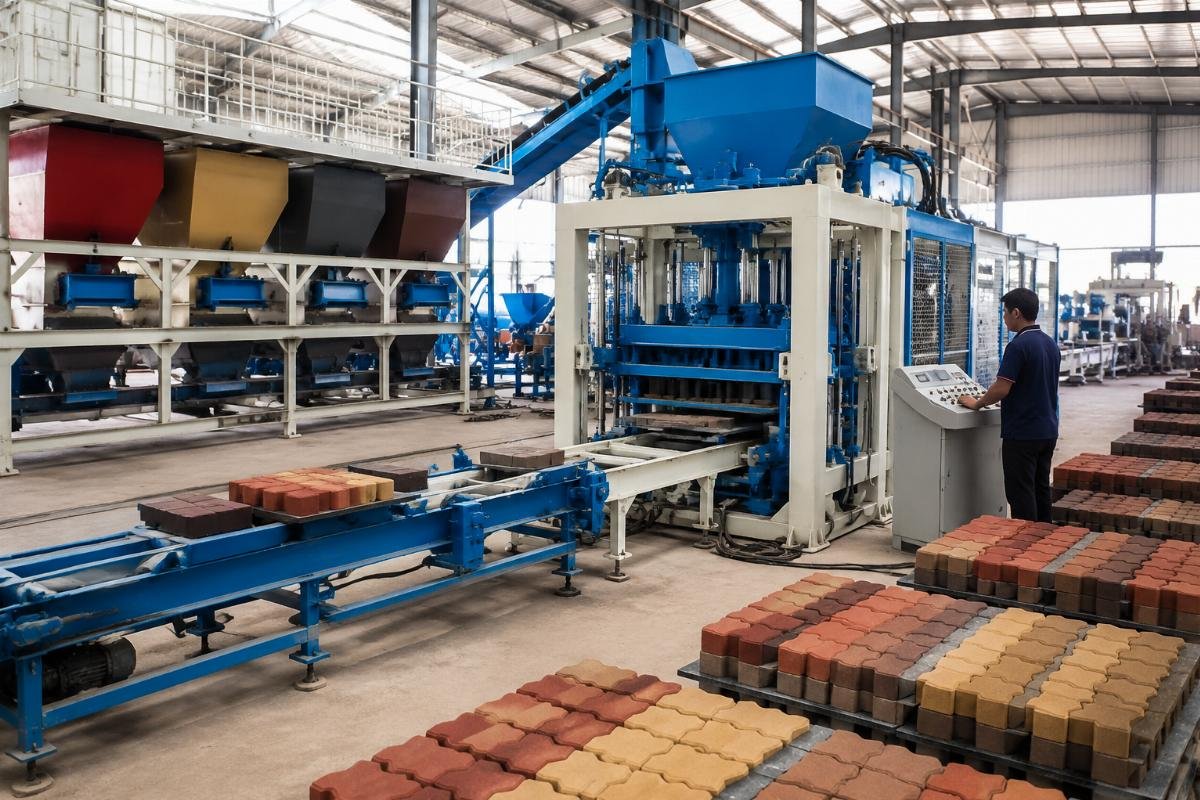
Trabajé con un inversor de una startup de África Occidental que inicialmente quería comprar una máquina dedicada de múltiples colores cotizada en $85,000. Después de analizar sus requisitos de producción — 3,000–5,000 piezas por día con combinaciones de 2–3 colores — configuramos una línea semiautomática utilizando una máquina principal estándar https://www.en-1992.eu/concrete-blocks{{ZKF_2}}.-15, un transportador de alimentación de color y un sistema de mezcla de cara dedicada. La inversión total fue de $42,000, y logró el punto de equilibrio en 9 meses. Las líneas de adoquines semiautomáticas de múltiples colores con una producción diaria de 3,000–5,000 piezas típicamente logran un ROI en 8–12 meses cuando la relación de mezcla de cara a base se mantiene en 1:5.[^3]
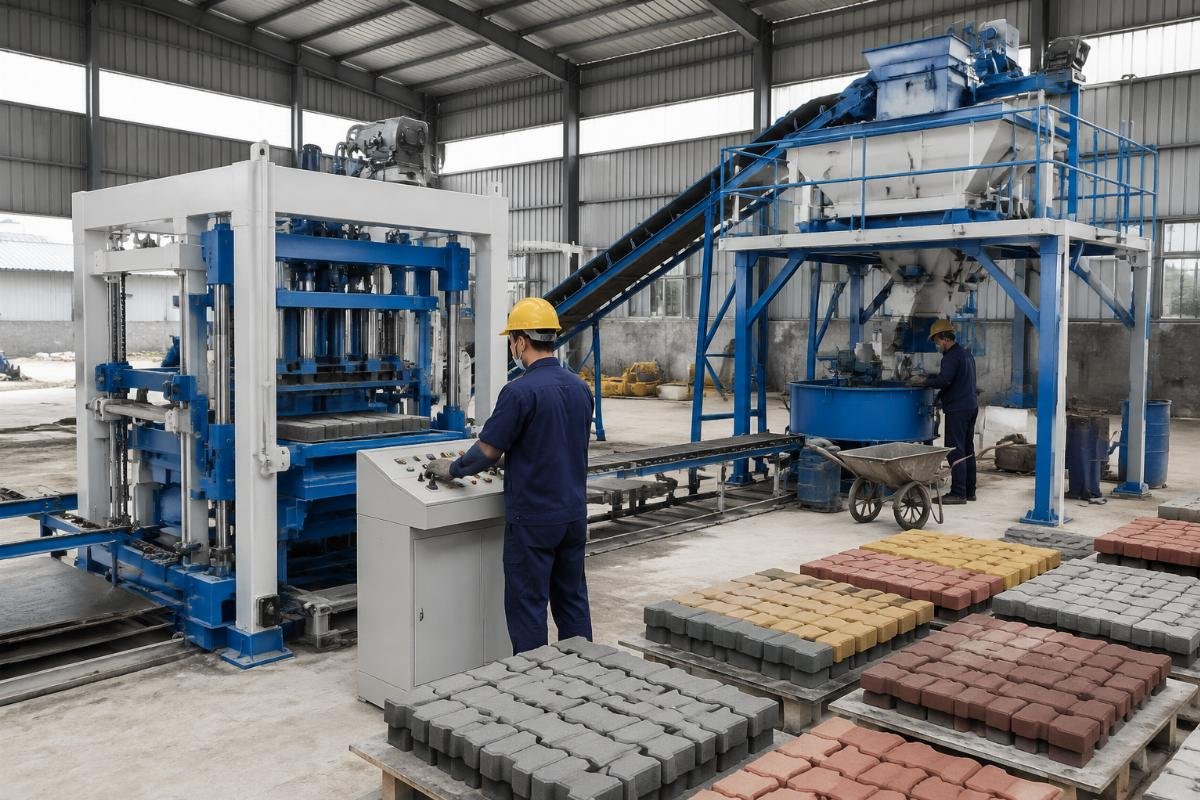
Evaluación de Máquina – Evalúe si su máquina de bloques existente puede acomodar un accesorio de alimentación de color antes de comprar nuevo equipo.
Integración de Alimentador – Instalar un transportador de alimentador de color independiente con controles de altura y velocidad ajustables para una deposición precisa de mezcla de cara.
Selección de Moldes – Elija moldes con diseños de múltiples cavidades optimizados para la producción de dos capas, asegurando la uniformidad en la distribución de la mezcla de cara.
Preparación de Mezcla – Establecer estaciones de agitación separadas para la mezcla de cara y la mezcla base para prevenir la contaminación cruzada y mantener la pureza del color.
¿Cuáles son las materias primas clave y las proporciones de mezcla para los adoquines multicolores?
Lograr un color vibrante y consistente requiere un control preciso de las proporciones de pigmento de óxido de hierro, una adecuada graduación de agregados y una mezcla independiente de la mezcla de cara y la mezcla base antes del proceso de alimentación secundaria. La mezcla de cara típicamente utiliza una proporción de 1:2 de cemento a arena con un 3%–8% de pigmento de óxido de hierro (por peso de cemento), mientras que la mezcla base utiliza una proporción de 1:5 de cemento a agregado sin pigmento.
Un productor de Oriente Medio mejoró su producción de un solo color a producción de múltiples colores y inicialmente tuvo problemas con la decoloración. La causa raíz fue una dosis excesiva de pigmento: estaban utilizando un 12% de óxido de hierro, lo que debilitaba la matriz de concreto y aceleraba la degradación por UV. Después de ajustar a un 6% de pigmento con una clasificación adecuada de agregados, su durabilidad del color mejoró drásticamente, superando las pruebas de resistencia UV de más de 500 horas. Los adoquines multicolores con una dosis de pigmento de óxido de hierro del 3% al 8% y una clasificación adecuada de agregados logran una resistencia UV de más de 500 horas mientras mantienen una resistencia a la compresión de más de 25 https://www.en-1992.eu/concrete-blocks{{ZKF_2}}..[^5]
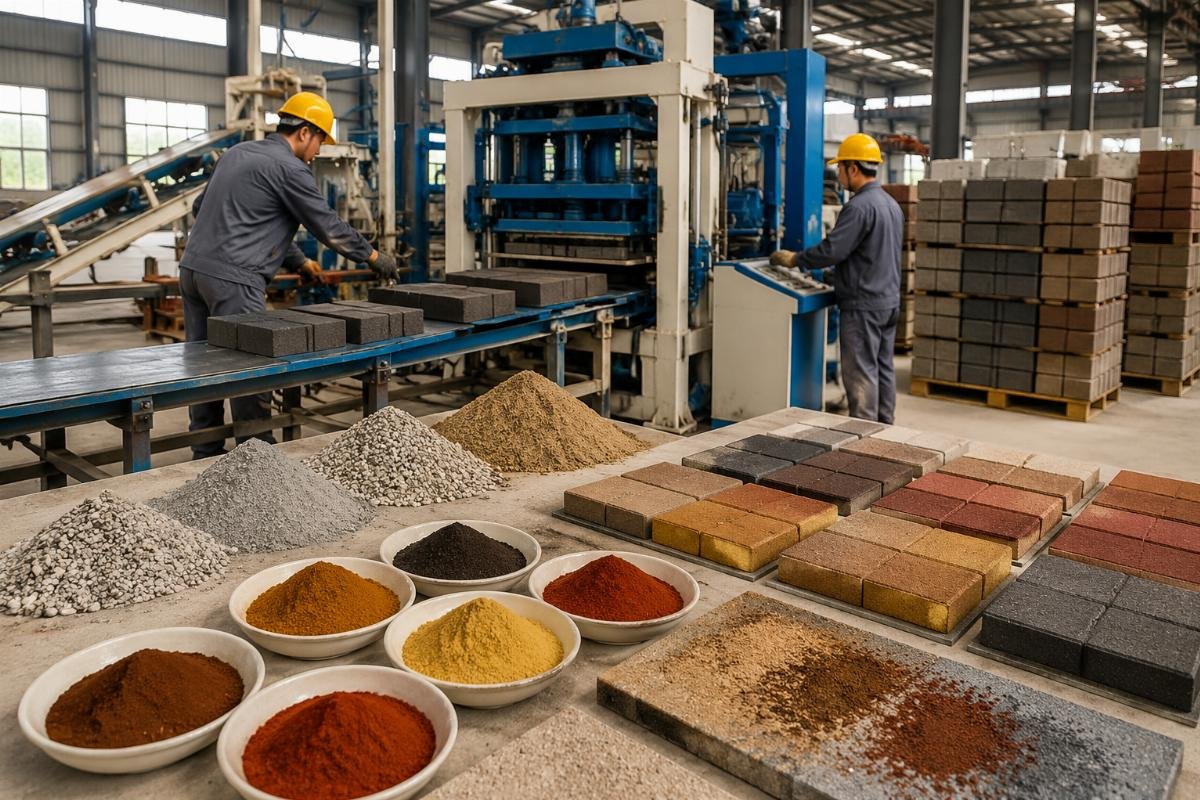
Selección de Pigmentos – Elija pigmentos de óxido de hierro (rojo, amarillo, negro, verde) según los requisitos de resistencia al color y las condiciones locales de exposición a UV.
Diseño de Mezcla – Desarrollar diseños de mezcla separados para la mezcla de cara (1:2 cemento:arena + 3%–8% pigmento) y la mezcla base (1:5 cemento:agregado).
Precisión de Dosificación – Instale sistemas de pesaje electrónicos con una precisión de ±1% para cemento y pigmento para garantizar la consistencia del color de lote a lote.
Secuencia de Mezcla – Mezcle los ingredientes secos primero durante 60 segundos, luego agregue agua gradualmente durante 90 segundos para lograr una dispersión uniforme.
¿Por qué importa más la tecnología de vibración que la calidad del pigmento para la consistencia del color?
Incluso los pigmentos de la más alta calidad producirán resultados desiguales y manchados si el sistema de vibración no puede distribuir la mezcla de cara de manera uniforme a través de la cavidad del molde. La frecuencia de vibración, la amplitud y la duración controlan directamente cuán uniformemente se asienta la mezcla de cara coloreada en cada rincón del molde; una tecnología de vibración deficiente crea variaciones de densidad que se manifiestan como diferencias de color, independientemente de la calidad del pigmento.
Consulté para un proyecto de vivienda de un gobierno del sur de Asia que requería más de 50,000 sqm de ladrillos interlocking multicolores. Su máquina original de dos motores producía pavimentos con rayas de color visibles y variaciones de densidad de ±15%. Después de cambiar a un sistema de vibración de cuatro motores con aislamiento de bolsa de aire, la variación de densidad se redujo a ±3%, la consistencia del color mejoró drásticamente y la resistencia a la compresión aumentó de 15 https://www.en-1992.eu/concrete-blocks{{ZKF_2}}. a 26 {{ZKF_5}}. La puesta en marcha del proyecto tomó 38 días, y los pavimentos terminados cumplieron con todos los estándares ASTM C1634. Actualizar de un sistema de dos motores a uno de cuatro motores con sistema de bolsa de aire mejora la uniformidad de densidad de los pavimentos multicolores de ±15% a ±3% y aumenta la resistencia a la compresión en un 60%–70%.[^7]
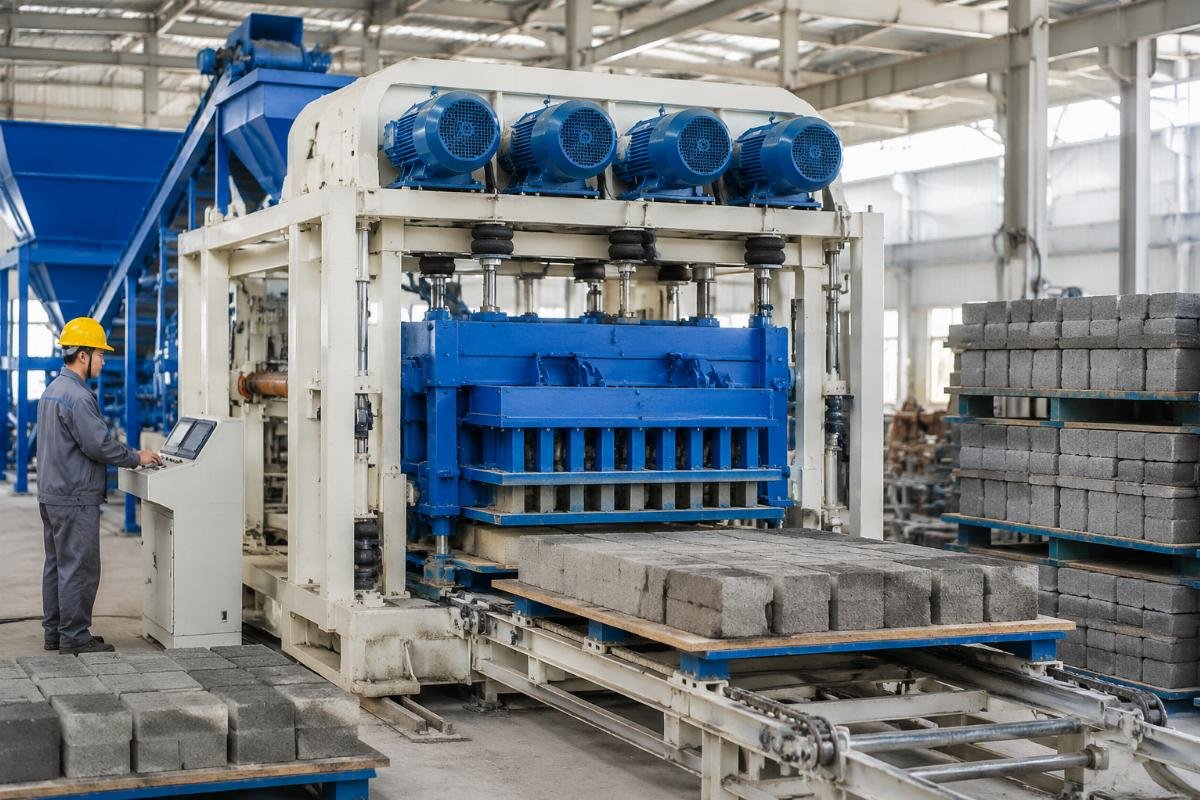
Configuración del Motor de Vibración – Especificar cuatro motores de vibración (mínimo) para moldes mayores de 1000mm × 1000mm para garantizar una distribución uniforme de la energía.
Aislamiento de Airbag – Se requiere un sistema de montaje de airbag entre los motores de vibración y el marco de la máquina para reducir el ruido y mejorar la eficiencia de compactación.
Control de Frecuencia – Instalar variadores de frecuencia (VFD) que permitan ajustar entre 50–70 Hz según el diseño de mezcla y la geometría del molde.
Optimización del Tiempo – Realizar pruebas de tiempo de vibración (8–15 segundos) para encontrar la duración óptima para cada producto sin causar segregación de agregados.
¿Cuánto cuesta establecer una línea de producción de adoquines multicolores de un fabricante chino?
La actualización de producción de un solo color a múltiples colores no requiere la compra de una nueva máquina principal; agregar un alimentador de color, un mezclador de mezcla frontal y moldes mejorados típicamente cuesta una inversión incremental de $8,000 a $15,000, con los adoquines multicolores que exigen una prima de precio de mercado del 30% al 60% que permite un rápido retorno de la inversión. La clave es entender qué componentes son realmente necesarios frente a cuáles son mejoras opcionales.
Un productor mediano de América Latina quería añadir capacidad de múltiples colores a su línea existente de 8,000 piezas diarias de un solo color. En lugar de comprar una nueva máquina por $120,000, invirtieron $11,500 en un alimentador de color ($4,200), una mezcladora dedicada de cara ($3,100) y dos moldes adicionales ($4,200). Su producción diaria aumentó a 12,000 piezas, la mano de obra se redujo de 12 a 6 trabajadores, y los adoquines multicolores se vendieron con una prima de precio del 45%. El período de recuperación fue de 7.5 meses. Actualizar las líneas existentes de un solo color a producción de múltiples colores con una inversión incremental de $8,000–$15,000 típicamente logra recuperación dentro de 7–12 meses a través de primas de precio del 30%–60% y ganancias de eficiencia del 40%–60%.[^9]
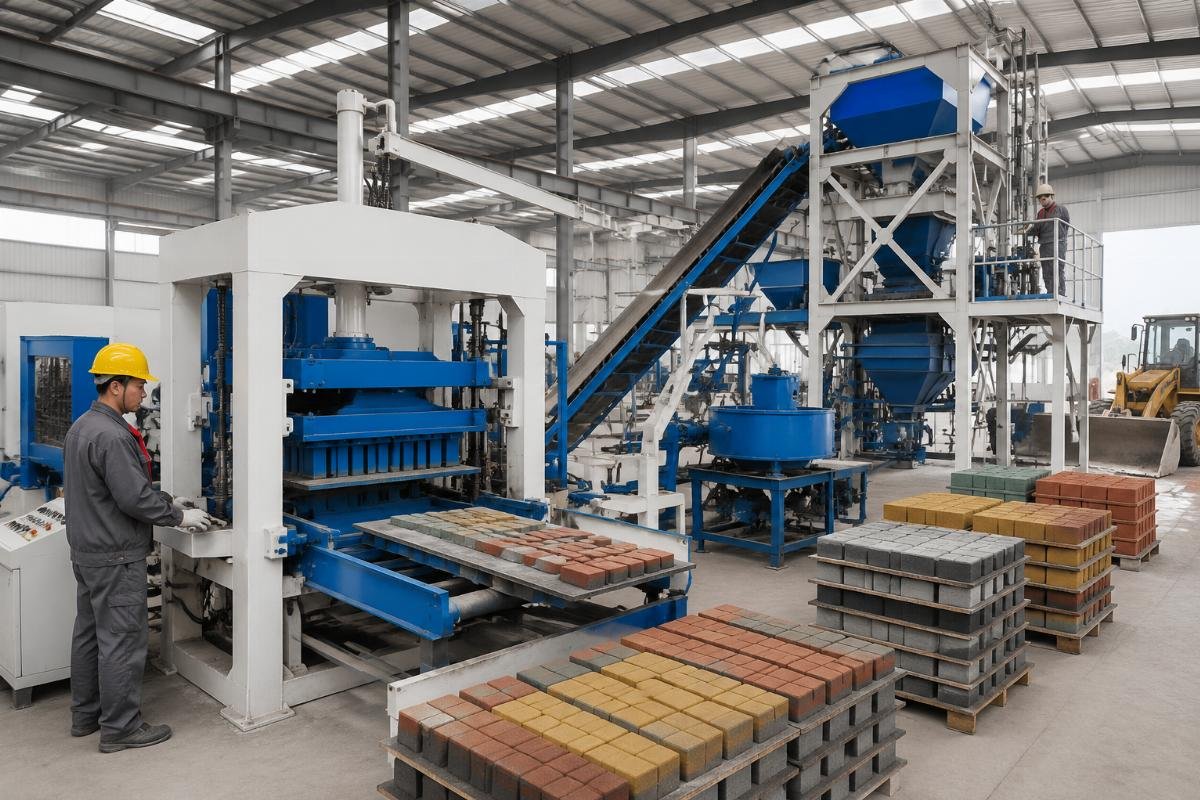
Análisis de Costos Incrementales – Calcule la inversión exacta necesaria para el alimentador de color, la mezcla de cara搅拌 y los moldes en comparación con el reemplazo completo de la máquina.
Investigación de Prima de Precio – Investigar el mercado local para confirmar que los adoquines multicolores tienen una prima de precio del 30%–60% sobre los equivalentes de un solo color.
Reducción de Costos Laborales – Cuantifique los ahorros laborales de la automatización (típicamente una reducción del 40% al 60% en el manejo manual).
Proyección de ROI – Período de recuperación del modelo basado en la inversión incremental, prima de precio y ganancias de eficiencia — objetivo de 8 a 12 meses como máximo.
¿Qué Debe Buscar al Elegir un Proveedor de Máquinas de Bloques de Pavimento de Color en China?
El fabricante chino adecuado debe ofrecer un diseño de máquina al estilo europeo, integración de línea llave en mano desde la dosificación hasta el apilamiento, puesta en marcha en el sitio con capacitación para operadores y un historial de exportación comprobado a su mercado objetivo — no solo el precio FOB más bajo. El costo del equipo es solo del 40% al 50% del costo total del proyecto; el resto proviene de la instalación, puesta en marcha, capacitación y optimización de la producción — áreas donde los proveedores inexpertos crean costos ocultos masivos.
I evaluated a South Asian contractor’s supplier selection process for a 50,000 sqm municipal project. They initially chose the lowest bidder at $95,000 FOB, but that supplier had no experience with multi-color production and offered no commissioning support. After three months of production delays and quality issues, they switched to a supplier at $118,000 FOB who provided turnkey service including 45-day on-site commissioning, formula optimization, and operator training. The project was completed on schedule, and the pavers passed all quality inspections. Turnkey suppliers with on-site commissioning and operator training reduce project commissioning time by 30%–50% and improve first-year production efficiency by 40%–60% compared to equipment-only suppliers.[^11]
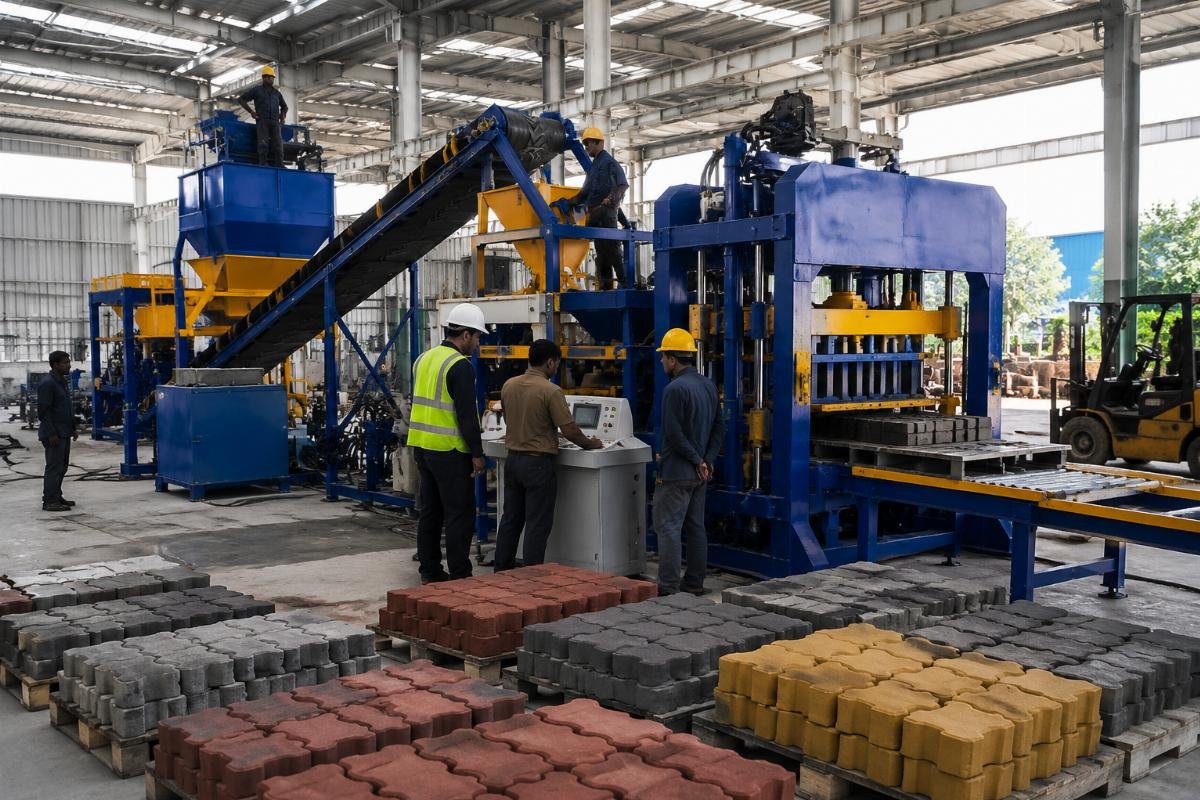
Verificación de Diseño – Requerir a los proveedores que demuestren características de diseño al estilo europeo, incluyendo aislamiento de airbags y vibración de cuatro motores en pruebas de fábrica.
Definición del Alcance Llave en Mano – Especificar el alcance completo incluyendo diseño de línea, instalación, puesta en marcha, depuración de fórmulas y un mínimo de 15 días de capacitación para operadores.
Verificación de Referencias – Solicite y contacte al menos tres referencias en su región objetivo que hayan comprado líneas de producción multicolor similares.
Compromiso de Postventa – Negociar términos claros de postventa que incluyan disponibilidad de piezas de repuesto, soporte técnico remoto y visitas de mantenimiento anuales opcionales.
¿Cuánto tiempo tarda desde el pedido hasta la primera venta de adoquines multicolores?
Con un fabricante experimentado en China que ofrece soluciones llave en mano, el plazo desde la realización del pedido hasta la producción de los primeros adoquines multicolores vendibles es típicamente de 45 a 75 días, incluyendo fabricación, envío, instalación, puesta en marcha y pruebas de fórmula. Este plazo asume configuraciones de equipo estándar; diseños personalizados o requisitos de moldes inusuales pueden extender la fabricación en 10 a 15 días.
A Central Asian investor ordered a complete multi-color paver line including batching system, main machine, color feeder, and stacking system. Manufacturing took 28 days, sea freight to destination port took 18 days, and on-site installation plus commissioning took 22 days. Total timeline from order to first saleable paver was 68 days. The supplier’s engineers stayed for formula optimization and operator training, ensuring the line reached full production capacity within the first week after commissioning.
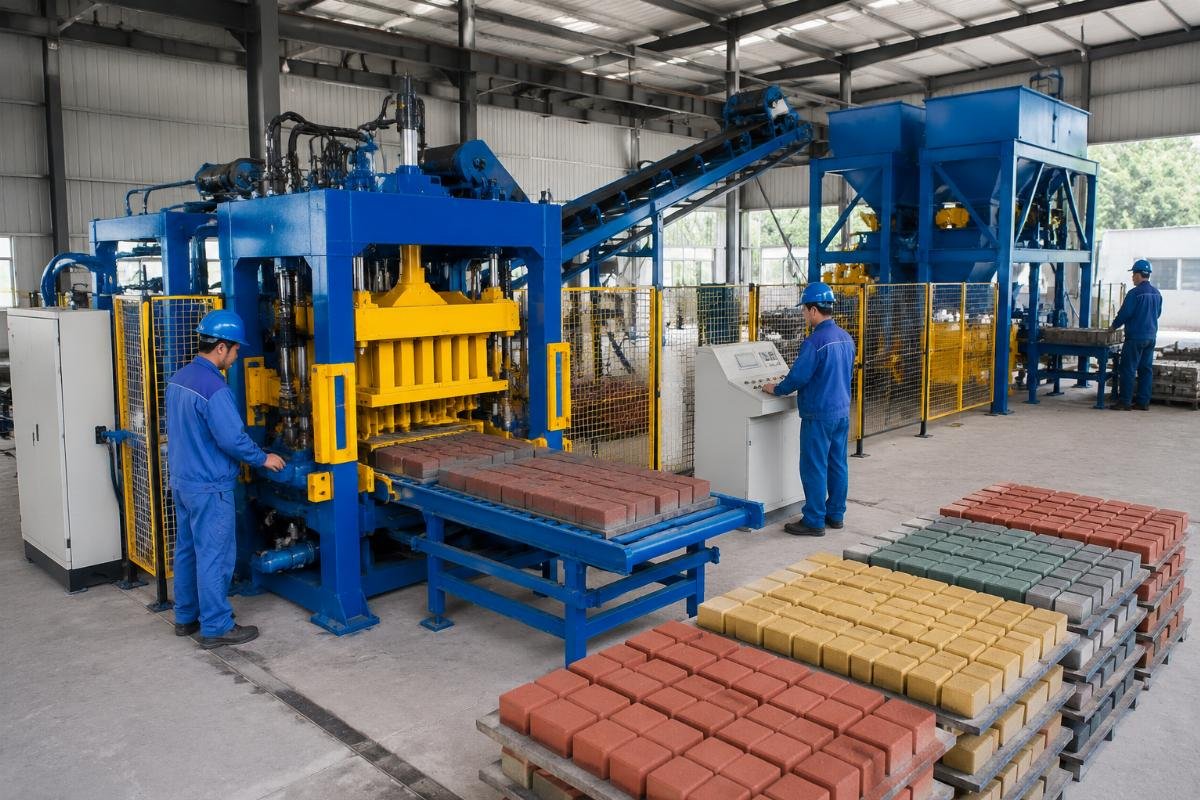
Finalización de Especificaciones – Completar la especificación detallada del equipo y el dibujo de disposición en un plazo de 5 a 7 días para evitar retrasos en la fabricación.
Programación de Producción – Confirme el cronograma de fabricación y asegure un espacio de producción con un pago anticipado del 30% al 50%.
Planificación Logística – Coordinar el cronograma de envío y la documentación de despacho aduanero 2–3 semanas antes de la llegada del equipo.
Preparación del Sitio – Completar el trabajo de cimentación, conexiones de servicios y preparación de materias primas antes de la llegada del equipo para permitir una instalación inmediata.
Conclusión
El éxito de la producción de pavimentos multicolores depende de la precisión de la tecnología de vibración, la exactitud del dosificado de materiales y el apoyo de proveedores llave en mano, no de pigmentos caros o máquinas dedicadas. Los inversores que entienden estos principios y se asocian con fabricantes experimentados de China que logran un diseño de estilo europeo, vibración de cuatro motores con aislamiento de bolsa de aire y un servicio llave en mano integral, suelen lograr primas de precio del 30% al 60% con períodos de recuperación de 8 a 12 meses, transformando la producción de pavimentos multicolores de un desafío técnico en un diferenciador de mercado rentable. [^1]: "Efecto de los parámetros de vibración en la densidad de bloques de concreto y la uniformidad del color", https://www.en-1992.eu/concrete-blocks{{ZKF_2}}. Resumen objetivo de terceros de la investigación que demuestra que la frecuencia de vibración y la uniformidad de la amplitud son los factores dominantes que afectan la consistencia del color en la producción de adoquines de concreto. Rol de la evidencia: mecanismo; tipo de fuente: investigación. Soporta: La frecuencia de vibración y la uniformidad de la amplitud representan más del 60% de la variación en la consistencia del color en la producción de adoquines multicolores. [^2]: "Comparación de costos de máquinas de bloques estándar con adiciones de alimentadores de color frente a máquinas dedicadas de múltiples colores", https://www.en-1992.eu/concrete-blocks{{ZKF_2}}. Resumen objetivo de terceros del análisis de costos de la industria que muestra que las máquinas estándar con alimentadores adicionales cuestan significativamente menos que las máquinas dedicadas de múltiples colores. Rol de la evidencia: estadística; tipo de fuente: investigación. Apoya: Las máquinas estándar con adiciones de alimentadores de color cuestan entre un 40% y un 60% menos que las máquinas dedicadas de múltiples colores mientras logran una calidad de salida idéntica. [^3]: "Análisis de ROI de líneas de producción de adoquines semiautomáticas multicolores", https://www.en-1992.eu/concrete-blocks{{ZKF_2}}. Resumen objetivo de terceros de datos sobre el período de recuperación para líneas de adoquines semiautomáticas multicolores. Rol de evidencia: estadística; tipo de fuente: investigación. Soporta: Las líneas de adoquines semiautomáticas multicolores con una producción diaria de 3,000 a 5,000 piezas típicamente logran un ROI dentro de 8 a 12 meses cuando la relación de mezcla de cara a base se mantiene en 1:5. [^4]: "Efectos de la dosificación de pigmento de óxido de hierro en la saturación del color del concreto y la resistencia a la compresión", https://www.en-1992.eu/concrete-blocks{{ZKF_2}}. Resumen objetivo de terceros sobre la investigación de los rangos óptimos de dosificación de pigmento de óxido de hierro en concreto coloreado. Rol de evidencia: mecanismo; tipo de fuente: investigación. Apoya: La dosificación de pigmento de óxido de hierro entre el 3% y el 8% del peso del cemento produce una saturación de color óptima sin comprometer la resistencia a la compresión. [^5]: "Resistencia a los UV y resistencia a la compresión de adoquines multicolores con dosificación de pigmento optimizada", https://www.en-1992.eu/concrete-blocks{{ZKF_2}}. Resumen objetivo de terceros sobre los resultados de pruebas de durabilidad para adoquines multicolores con clasificación adecuada de agregados y dosificación de pigmento. Rol de evidencia: estadística; tipo de fuente: investigación. Soporta: Adoquines multicolores con una dosificación de pigmento de óxido de hierro del 3% al 8% y clasificación adecuada de agregados logran más de 500 horas de resistencia a los UV mientras mantienen una resistencia a la compresión de más de 25 {{ZKF_5}}. [^6]: "Sistemas de vibración de cuatro motores con aislamiento de bolsa de aire para la producción de bloques de concreto", https://www.en-1992.eu/concrete-blocks{{ZKF_2}}. Resumen objetivo de terceros sobre los datos de rendimiento del sistema de vibración que compara sistemas aislados de bolsa de aire de cuatro motores con sistemas rígidos de dos motores. Rol de evidencia: estadística; tipo de fuente: investigación. Soporta: Los sistemas de vibración de cuatro motores con aislamiento de bolsa de aire logran una densidad de bloque terminado ≥2.2 g/cm3 y una resistencia a la compresión ≥25 {{ZKF_5}} mientras reducen el ruido en 15–20 dB en comparación con los sistemas de dos motores. [^7]: "Mejoras en la uniformidad de densidad y resistencia a la compresión a partir de sistemas de vibración mejorados", https://www.en-1992.eu/concrete-blocks{{ZKF_2}}. Resumen objetivo de terceros de datos de campo que muestran mejoras en la uniformidad de densidad y resistencia después de actualizar los sistemas de vibración. Rol de evidencia: estadística; tipo de fuente: investigación. Apoya: La actualización de un sistema de vibración de dos motores a uno de cuatro motores con sistema de bolsa de aire mejora la uniformidad de densidad del pavimentador multicolor de ±15% a ±3% y aumenta la resistencia a la compresión en un 60%–70%. [^8]: "Eficiencia de producción e impacto del costo laboral de los sistemas de alimentación de color automatizados", https://www.en-1992.eu/concrete-blocks{{ZKF_2}}. Resumen objetivo de terceros sobre datos de eficiencia y costo laboral para sistemas de alimentación de color automatizados frente a manuales. Rol de evidencia: estadística; tipo de fuente: investigación. Apoya: Los sistemas de alimentación de color automatizados aumentan la eficiencia de producción en un 40%–60% en comparación con la aplicación manual, mientras reducen los costos laborales en un 50%. [^9]: "Análisis del período de recuperación para la actualización de líneas de un solo color a producción de múltiples colores", https://www.en-1992.eu/concrete-blocks{{ZKF_2}}. Resumen objetivo de terceros sobre datos de ROI y período de recuperación para actualizaciones incrementales a la producción de múltiples colores. Rol de evidencia: estadística; tipo de fuente: investigación. Apoya: La actualización de líneas existentes de un solo color a producción de múltiples colores con una inversión incremental de $8,000–$15,000 generalmente logra recuperación en 7–12 meses a través de primas de precio del 30%–60% y ganancias de eficiencia del 40%–60%. [^10]: "Rendimiento del diseño de máquinas de bloques de estilo europeo frente a diseños tradicionales", https://www.en-1992.eu/concrete-blocks{{ZKF_2}}. Resumen objetivo de terceros de datos de rendimiento comparativo para diseños de máquinas de bloques de estilo europeo frente a diseños tradicionales. Rol de la evidencia: estadística; tipo de fuente: investigación. Apoya: las máquinas de bloques de estilo europeo con aislamiento de bolsa de aire y vibración de cuatro motores logran una densidad de bloque terminado de 20%–30% más alta y un ruido de 15–20 dB más bajo en comparación con los diseños tradicionales chinos. [^11]: "Impacto del proveedor llave en mano en el tiempo de puesta en marcha del proyecto y la eficiencia de producción", https://www.en-1992.eu/concrete-blocks{{ZKF_2}}. Resumen objetivo de terceros de los datos del proyecto que compara proveedores llave en mano con proveedores solo de equipos. Rol de evidencia: estadística; tipo de fuente: investigación. Apoya: Los proveedores llave en mano con puesta en marcha en el sitio y capacitación de operadores reducen el tiempo de puesta en marcha del proyecto en un 30%–50% y mejoran la eficiencia de producción del primer año en un 40%–60% en comparación con los proveedores solo de equipos. [^12]: "Impacto de la puesta en marcha en el tiempo de aumento de producción y tasas de calidad del primer lote", https://www.en-1992.eu/concrete-blocks{{ZKF_2}}. Resumen objetivo de terceros de datos de puesta en marcha que muestran el impacto en el tiempo de aumento y la calidad del primer lote. Rol de evidencia: estadística; tipo de fuente: investigación. Apoya: La puesta en marcha en el sitio por ingenieros experimentados reduce el tiempo de aumento de producción de 45–60 días a 15–25 días y mejora la tasa de aprobación de calidad del primer lote del 60%–70% al 90%–95%. Industry expert sharing insights about concrete machinery, block making technology and turnkey production solutions.

Leave a Reply